Reformerrör i en anläggning med direkt reducerat järn (DRI) är inte vanliga värmeväxlarrör. De sitter inuti en eldad reformator, där naturgas, ånga och återvunnen toppgas reagerar vid ungefär 85...
READ MORE
 Hem / Nyheter / Branschnyheter / Konvektionssektion i eldade värmare: design, effektivitet och underhåll
2026-09-18
Konvektionsdelen av en eldad värmare är där termisk effektivitet vinner eller förloras. Rökgas lämnar strålningssektionen vid 400–650 °C och bär upp så mycket som 35 % av bränslets värmeavgivning. En korrekt konvektionssektion återvinner det mesta av värmen och återför den till processen; en dåligt utformad eller nedsmutsad en blåser tyst bränsleräkningar under hela enhetens livslängd. Slutsatsen på förhand: konvektionssektionen avgör om en värmare arbetar med 65 % eller 90 % verkningsgrad, och den förtjänar samma designuppmärksamhet som strålningslådan.
Den här artikeln förklarar vad konvektionssektionen är, hur värmeöverföringen fungerar inuti den, designparametrarna som spelar roll, effektiviteten den köper, fellägen som straffar försummelse och vad man ska tänka på när man köper en ny eller ersättningskonvektionsmodul.
Konvektionssektionen är gruppen av värmeöverföringsrör placerade ovanför eller nedströms strålningssektionen, inuti den övre delen av värmarstrukturen. I vertikala cylindriska värmare sitter den ovanpå strålningssektionen; i boxvärmare av kabintyp upptar den det övre facket, där rökgasen strömmar över rörraderna. Ingenjörer kallar det ofta konvektionslådan.
Rökgas som lämnar strålningssektionen är fortfarande varm, men dess temperatur är för låg för effektiv strålningsvärmeöverföring. I konvektionssektionen rör sig värme huvudsakligen genom forcerad konvektion: varm förbränningsgas strömmar över rören. Förlängda ytor som fenor eller dubbar multiplicerar det yttre området med en faktor 5–10, vilket uppväger den lägre värmeöverföringskoefficienten för konvektivt gasflöde.
Konvektionsbanken är vanligtvis en flerkretsenhet snarare än en enda växlare. Den kan förvärma och förånga processmatning, överhetta ånga, generera ånga och i ångreformatorer och etenugnar överhetta utspädningsånga - allt i en kompakt låda.
 Etenkrackningsugn för högavkastande pyrolys Denna ugn ger exakt, enhetlig högtemperaturvärme för kolvätekrackning, vilket stöder effektiv etenproduktion med flexibel råmaterialhantering och robust design för kontinuerlig drift. Visa produkt →
Etylencracking är ett bra exempel på hur krävande denna tjänst kan vara. Råmaterialet måste vara helt förångat och överhettat innan det kommer in i strålningsslingorna, och lokal överkoksning i alla konvektionskretsar förändrar flödesfördelningen och tvingar fram för tidig avstängning.
Vid konstruktionsförhållanden kommer rökgasen in i konvektionsdelen vid cirka 500–700 °C och går ut vid 150–250 °C. Effekten som absorberas i konvektionssektionen representerar vanligtvis 20–30 % av den totala absorberade värmen. I en värmare som körs med 88 % verkningsgrad absorberar strålningssektionen cirka 58 % av bränsletillförseln, konvektionssektionen cirka 29 %, och resten går förlorad som stapel- och höljeförluster.
Rör med förlängd yta gör denna återhämtning ekonomisk. En tandad fena svetsad till ett kolstålrör mer än fördubblar ytterytan per längdenhet till en blygsam merkostnad. Kala rör används endast vid de varma inloppsraderna, där gastemperaturen är tillräckligt hög för att fenorna tillför liten nytta, eller i tjänster med hög beväxning där flänsavståndet inte kan hållas rent.
| Parameter | Strålande avsnitt | Konvektionssektion |
|---|---|---|
| Dominant värmeöverföringsläge | Termisk strålning | Forcerad konvektion |
| Typisk rökgastemperatur | 750–1 250 °C | 150–700 °C |
| Rörets yttre yta | Bar | Bar, finned, or studded |
| Andel av upptagen tjänst | 55–70 % | 20–35 % |
| Nedsmutsningskänslighet | Låg | Medium till hög |
| Tillgång till rengöring | Dörröppningar | Avtagbara paneler, sotblåsare |
Att få konvektionssektionen rätt handlar om flera parametrar som måste balanseras mot varandra och granskas av erfarna ingenjörer.
Gassidans masshastighet hålls typiskt mellan 3 och 6 kg/m²·s. Högre hastighet förbättrar värmeöverföringen men ökar tryckfallet, vilket begränsar naturligt drag. En konvektionssektion som förbrukar mer än cirka 25–40 mm vattenpelare av drag kan tvinga fram en inducerad fläkt - en betydande kapital- och driftskostnad.
För rent gasbränsle är fasta fenor med hög densitet ekonomiska. För smutsiga bränslen som vakuumrester eller tung koksgasolja, använd bredare flänsavstånd, tandade fenor eller nakna rör, och tillhandahåll sotblåsningsbanor. Fendensiteten avgör direkt hur länge värmaren kan gå mellan rengöringarna.
De hetaste inloppsraderna ser rörmetalltemperaturer över 540 °C och använder normalt Cr-Mo-legeringar som T11 eller T22, eller rostfria kvaliteter om korrosiva avlagringar förväntas. Kallare utloppsrader kan använda kolstål om hudtemperaturen håller sig över svavelsyradaggpunkten, vanligtvis 120–150 °C.
Isoleringstjocklek och höljes täthet styr värmeförlusten och ytterhudens temperatur. Inträngande luft i höljet skapar lokal kylning, sänker metalltemperaturerna under daggpunkten och producerar dyr korrosion.
När du granskar en leverantörsdesign, fråga efter: motivering av fendensitet mot det specificerade bränslet, en budget för rökgastryckfall, beräkningar av metalltemperatur per spole och en dokumenterad korrosionstillägg för varje rad.
Värmarens effektivitet förbättras med ungefär 1 % för varje 20–25 °C sänkning av skorstenstemperatur. Enbart strålningsvärmeåtervinning lämnar en värmare nära 65 % verkningsgrad. Genom att lägga till en konvektionssektion kommer den siffran till 82–87 %; genom att lägga till en förvärmare för förbränningsluft nedströms pressar den över 90 %.
För en 50 MW eldad värmare är skillnaden mellan 65 % och 87 % verkningsgrad cirka 16 MW bränsle — till typiska gaspriser, mer än en miljon dollar per år. Rå- och vakuumvärmare är de vanligaste eftermonteringskandidaterna eftersom deras stacktemperaturer ofta är de högsta i raffinaderiet.
 Eldad värmare för atmosfäriska och vakuumdestillationsenheter Denna värmare är konstruerad för uppvärmning av råolja i ADU och VDU och erbjuder hög termisk effektivitet och enhetlig flerzonsuppvärmning för att förbättra fraktioneringen samtidigt som bränslekostnaderna och utsläppen minskar. Visa produkt →
Bättre effektivitet sänker också CO₂-utsläppen i direkt proportion till förbränt bränsle, vilket gör konvektionsdelen till ett av de billigaste utsläppsminskningsprojekten som finns tillgängliga per ton.
Finnskonvektionsbankar smutsar ner snabbare än ytor med bara rör, och smuts förändrar värmarens beteende långt innan en påtvingad avstängning. Symptomen är en stigande rökgasutloppstemperatur, högre dragförlust och minskad processförvärmning – en värmare som är konstruerad för 85 % effektivitet kan stiga till 78 % inom några månader på tungt flytande bränsle.
Köldkorrosion är den främsta orsaken till påtvingat byte av konvektionssektioner. Svavelsyra kondenserar när tubens hudtemperatur faller under syradaggpunkten. Den förebyggande strategin är att hålla metalltemperaturen över daggpunkten, välja legeringar som är lämpliga för miljön och upprätthålla ett lufttätt hölje.
Rengöringsverktyg online inkluderar ång- och luftsotblåsare, soniska horn och vattentvätt under avstängningar. Inspektionsomfånget bör täcka rörets väggtjocklek, fenans höjd och skick, förkoksning av inre hål, täthet av höljet och stödets integritet. Resultaten styr beslutet mellan lokal reparation och komplett modulbyte.
Att bygga om en konvektionssektion på fältet är långsamt och dyrt. En butiksmonterad modulär sektion undviker det mesta av den risken: rören kommer svetsade och testade, lamellerna installerade, eldfast applicerade och lyftöglorna är klara.
 Butiksmonterad konvektionssektionsmodul för ugnar En prefabricerad konvektionsmodul med svetsade rör, fenor och eldfast material, designad för snabb installation och minskad stilleståndstid samtidigt som värmeöverföring och energieffektivitet i industriugnar förbättras. Visa produkt →
När du köper en ersättningsmodul ska du ge leverantören den faktiska bränsleanalysen, nedsmutsningsfaktorn och dina drag- och stackbegränsningar. Kom överens om designkoden – API 560 är den vanliga referensen för raffinaderivärmare – och bekräfta inspektionspunkter: hydrostatisk testning, monteringsmått, eldfast torrhet och anslutningsplatser.
Val av värmaretyp och dess konvektionskonfiguration påverkar hela enheten. För en översikt över konfigurationer över raffinaderi och petrokemiska tjänster, se vår guide om val av eldade värmare och tekniska tillämpningar inom den petrokemiska industrin .
För projektspecifika offerter eller en butiksbesiktning, kontakta vårt ingenjörsteam via kontaktsida .
För att återvinna värme från rökgas som lämnar strålningssektionen genom förvärmning och förångning av processmatning eller överhettning av ånga, vilket höjer den totala värmarens effektivitet från ungefär 65 % till 85 % eller mer.
Fenor multiplicerar gassidans yta med en faktor 5–10, vilket uppväger den låga värmeöverföringskoefficienten för konvektivt rökgasflöde och håller bunten kompakt.
Rökgas kommer vanligtvis in vid 500–650 °C och går ut vid 150–250 °C. Med en nedströms luftförvärmare kan stacktemperaturen falla under 130 °C och värmarens effektivitet kan överstiga 92 %.
Den dominerande orsaken är svavelsyra som kondenserar på rörytor under syradaggpunkten, vanligtvis 120–150 °C. Förebyggande innebär att hålla metalltemperaturen över daggpunkten och behålla lufttät hölje för att undvika kalla fläckar.
Reformerrör i en anläggning med direkt reducerat järn (DRI) är inte vanliga värmeväxlarrör. De sitter inuti en eldad reformator, där naturgas, ånga och återvunnen toppgas reagerar vid ungefär 85...
READ MOREEn strålningsspole som misslyckas vid månad 18 istället för år fem gör mer än att avbryta etylenproduktionen. Det tvingar fram en oplanerad avstängning, ett kranlyft och en omvärdering av varje ...
READ MOREKonvektionsdelen av en eldad värmare är där termisk effektivitet vinner eller förloras. Rökgas lämnar strålningssektionen vid 400–650 °C och bär upp så mycket som 35 % av bränslets värmeavgi...
READ MOREEfter tre år på en fördröjd koksanläggning hade en eldad värmares rökgasutloppstemperatur sjunkit från 180 °C till 246 °C. Brännarna var inställda och strålningsrören såg sunda ut, ändå hade brä...
READ MORE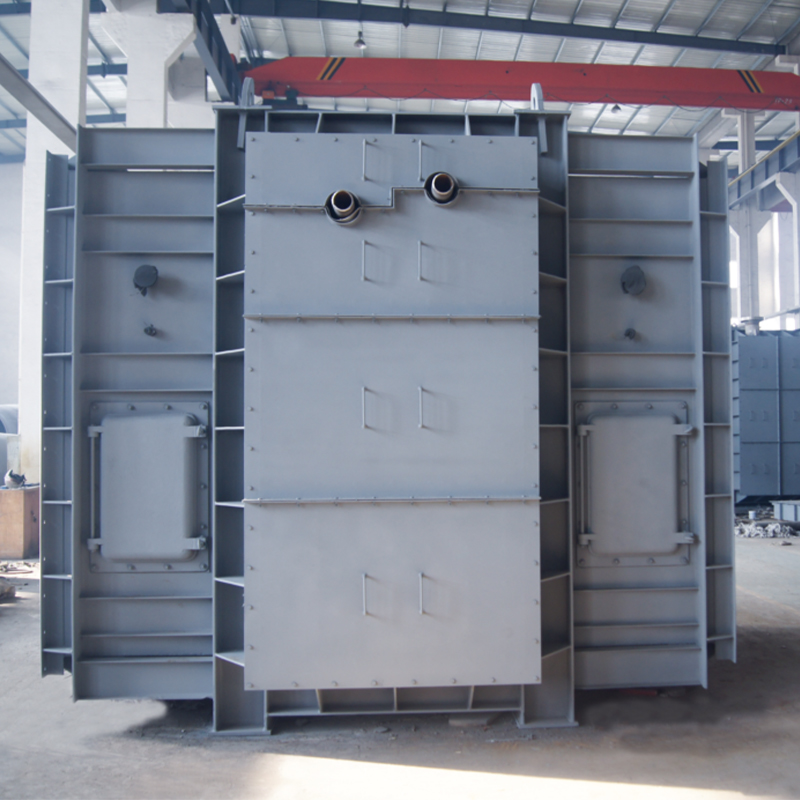
Konvektionssektionsmodulen & strålningssektionsmodulen är designad för att optimera värmeöverföring och energieffektivitet i industriella ugnar. Genom att kombinera avancerad konvektion och strålni...
See Details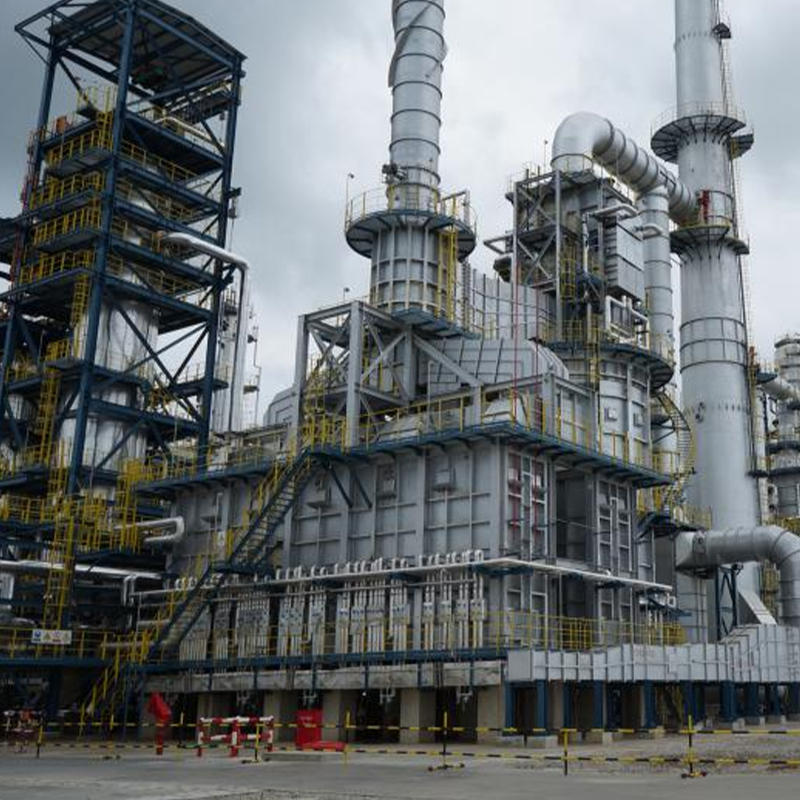
Vår Diesel Hydrotreating Eled Heater är speciellt konstruerad för högeffektiv uppvärmning i dieselhydrofiningprocesser. Det säkerställer exakt temperaturkontroll och enhetlig värmefördelning, vilke...
See Details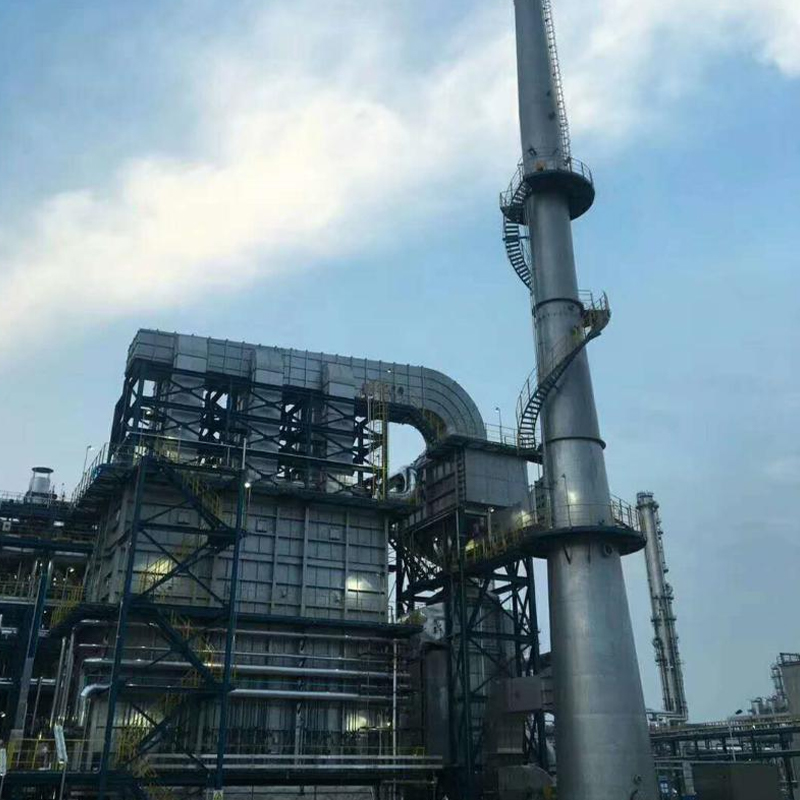
Används i olika olefinomvandlingsprocesser, ger Olefin Conversion Fireed Heater tillförlitlig och enhetlig värmetillförsel som krävs för stabila kemiska reaktioner och processkontroll. Ugnen är utf...
See Details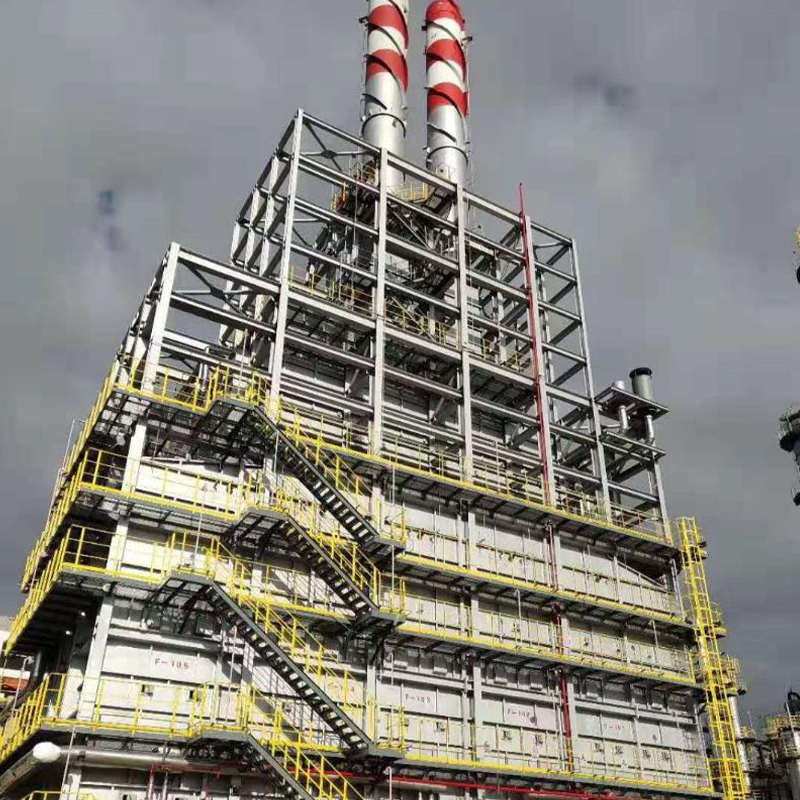
Ugnen spelar en avgörande roll för att upprätthålla höga omvandlingshastigheter, konsekvent produktkvalitet och tillförlitlig långtidsdrift i petrokemiska och kemiska bearbetningsanläggningar. Geno...
See Details
Activator Eld Heater är designad för att ge stabil och kontrollerad värme för kemisk aktivatorberedning, aktivering och bearbetningssystem. Genom att säkerställa enhetlig temperaturfördelning och t...
See Details
Vår eldade värmare för ADU och VDU är konstruerad för pålitlig och effektiv uppvärmning av råolja i både atmosfäriska och vakuumdestillationsprocesser. Designad för hög termisk effektivitet och enh...
See DetailsTelefon
+86 189 5262 7611
+86-(0)523 8498 2299
E-post
Adress
No.20, Fuyang Road, Jingjiang City, Jiangsu-provinsen, Kina
Media