Reformerrör i en anläggning med direkt reducerat järn (DRI) är inte vanliga värmeväxlarrör. De sitter inuti en eldad reformator, där naturgas, ånga och återvunnen toppgas reagerar vid ungefär 85...
READ MORE
 Hem / Nyheter / Branschnyheter / Konvektionssektion i eldade värmare: design, effektivitet och underhåll
2026-09-11
Efter tre år på en fördröjd koksanläggning hade en eldad värmares rökgasutloppstemperatur sjunkit från 180 °C till 246 °C. Brännarna var inställda och strålningsrören såg sunda ut, ändå hade bränslegasförbrukningen stigit med nästan fyra procent. Problemet upptäcktes där operatörerna ofta tittar sist: konvektionsdelen. Flätade rör täcktes med ett hårt lager av salt och ask, och en skadad liner bakom bunten lät varm rökgas passera rören helt.
Konvektionsdelen levererar normalt 25 till 35 procent av en eldad värmares totala processuppgift. När dess prestanda försämras sjunker effektiviteten, bränslekostnaderna stiger och nästa vändning blir mer brådskande. Den här artikeln förklarar vad konvektionssektionen gör, hur den är utformad, varför den styr värmarens effektivitet och vad du ska kontrollera innan du köper ett nytt paket.
I en vertikal cylindrisk värmare sitter konvektionssektionen direkt ovanför strålningssektionen. I en värmare av kabintyp sitter den i ena änden av strålboxen. Båda layouterna passerar heter rökgas över en rad horisontella rör, och processvätskan inuti dessa rör absorberar värme genom rörväggen. Eftersom rökgasen som kommer in i konvektionssektionen redan ligger långt under flamtemperaturen ändras det dominerande värmeöverföringsläget från strålning till forcerad konvektion.
Förlängda ytor används normalt för att kompensera för den lägre värmeöverföringskoefficienten på gassidan. Tabellen nedan jämför arbetsförhållandena i de två sektionerna av en typisk raffinaderivärmare.
| Parameter | Strålande avsnitt | Konvektionssektion |
|---|---|---|
| Rökgastemperatur | 950–1100 °C vid flamzonen | 650–800 °C inlopp; 150–250 °C utlopp |
| Dominant värmeöverföringsläge | Termisk strålning | Konvektion med viss strålning |
| Typisk röryta | Bar, slät badkar | Finnad, dubbad eller blottad |
| Andel av den totala tjänsten | 60–70 procent | 25–35 procent |
| Huvudsaklig operativ risk | Överhettning och krypning | Nedsmutsning och kalländkorrosion |
Värmeöverföringskoefficienten på gassidan för att hyra rör i konvektionssektionen låg, ungefär 15 till 30 W/(m²·K), medan koefficienten på processsidan är flera gånger högre, särskilt när vätskan kokar. Begränsningsmotståndet ligger därför nästan alltid på rökgassidan av röret.
Finnade och dubbade rör löser detta problem genom att multiplicera den yttre ytan. Tandade fenor med en densitet på 4 till 5 fenor per tum, eller cirka 157 till 197 fenor per meter, ökar den yttre ytan med fem till tio gånger i förhållande till ett nakna rör med samma diameter. Tabellen nedan visar en typisk rökgastemperaturprofil genom en tre-pass konvektionssektion.
Det hetaste passet, närmast strålningssektionen, hanterar den processström som behöver den högsta temperaturen. Kylaren passerar återvinningsvärme för tjänster med lägre temperaturer, såsom ånggenerering, överhettning av utspädningsånga och matningsförvärmning. Detta motströmsarrangemang håller en användbar temperaturskillnad i varje pass.
API 560 tillhandahåller designramverket som används för de flesta eldade värmare inom raffinaderi och petrokemisk service. Konvektionssektionen kan inte dimensioneras isolerat: buntdjup, fengeometri och erforderligt djupgående måste sättas ihop, eftersom var och en påverkar de andra.
De kritiska kontrollerna är rökgastryckfall, gashastighet, rörmetalltemperatur och flänsmaterial. En typisk värmare håller konvektionssektionens tryckfall mellan 3 och 10 mbar, eller 30 till 100 mm H2O. En djupare knippe återvinner mer värme men kräver mer stack eller inducerat dragfläktkapacitet. Gashastigheten vid den lägsta eldningshastigheten bör hålla sig över cirka 4,5 m/s för att förhindra att aska sedimenterar, och under 15 m/s för att undvika erosion och flödesinducering av vibrationer. Rörmetalltemperaturen i den kalla änden måste förbli över svavelsyradaggpunkten när svavel är närvarande; annars korroderar de nedre raderna och höljet snabbt. Flänsmaterial följer den lokala gastemperaturen: legeringsfenor i den varma änden, flänsar av kolstål i den kalla änden och ibland kala rör där erosion eller rengöring är kritisk.
En checklista för praktisk ingenjörskonst ser ut så här:
Tumregeln vid konstruktion av eldad värmare är att en sänkning av rökgasutloppstemperaturen med 22 °C till cirka en procentenhets effektivitet. Att sänka utloppet från 250 °C till 170 °C är därför värt cirka 3,5 procent. På en värmare på 100 MW är det 3,5 MW bränsle, en meningsfull besparing under ett års kontinuerlig drift.
Förlängda ytor gör en så låg utloppstemperatur möjlig utan en stor kapsling, som stapeldiagrammet nedan visar.
Finnsrör lägger till ytarea men förlänger också gasbanan och höjer tryckfallet. Att välja mellan nakna, dubbade och flänsade rör i varje pass är en ekonomisk avvägning mellan ytarea, drag, rengöringstillgång och korrosionstillägg.
Nedsmutsning är konvektionssektionens mest ihållande driftproblem. Avlagringar fungerar som ett isoleringsskikt, så rökgasutloppstemperaturen stiger och processen får mindre värme. Samtidigt minskar avlagringsskiktet den öppnar flödesområdet och ökar dragförlusten. I svåra fall kan värmaren inte nå sin designade eldningshastighet.
De huvudsakliga orsakerna till nedsmutsning av konvektionssektionen visa nedan. Bränslekvalitet, brännarprestanda och processöverföring bidrar alla, och fördelningen varierar från enhet till enhet.
Nedsmutsningskontroll börjar med förbränningsjustering och hantering, men regelbunden rengöring är fortfarande. Tabellen nedan sammanfattar metoder som vanligtvis används i driftanläggningar.
| Rengöringsmetod | Passar bäst för | Typisk frekvens |
|---|---|---|
| Online ångsotblåsning | Lätt ask eller saltavlagringar | Veckovis till månadsvis |
| Högtrycksluft sotblåsning | Sot från flytande eller fasta bränslen | Daglig eller kontinuerlig cykel |
| Offline hydroblästring | Hårda, tjocka avlagringar | Varje vändning |
| Kemisk rengöring | Specialiserade avlagringar som salt eller koks | Efter behov |
Varje eldad värmare på ett raffinaderi eller petrokemisk plats har en konvektionssektion, men varje tjänst kräver en annan design. I en rå- och vakuumdestillationsvärmare förvärmer konvektionssektionen råolja och höjer ibland ånga. I en etenkrackningsugn innehåller den typiska en kolvätematningsförvärmningsslinga, utspädningsångöverhettningsslingor och en högtrycksångbank. I vätgas- och DRI-reformatorer bestämmer konvektionssektionen enhetens totala energiförbrukning genom att återvinna värme för ånga och matningsförvärmning.
För råenhetsservice dominerar valet av fentyp och beslutet att inkludera ångslingor den tekniska diskussionen. En leverantör med erfarenhet av dessa avvägningar kan minska projektrisken och förbättra rörelseresultatet.
 Eldad värmare för atmosfärisk och vakuumdestillation Dessa värmare tar itu med kompromisser av fentyp och ångspiral i råolja, och erbjuder enhetlig flerzonsuppvärmning och hög termisk effektivitet för att stödja stabil ADU/VDU-separation samtidigt som den sänker driftrisken. Visa produkt →
Petrokemiska värmare lägger till ytterligare ett lager av komplexitet eftersom flera slingor måste dela samma rökgasväg. Principerna bakom val av eldade värmare och tekniska tillämpningar inom den petrokemiska industrin förklara hur operatörer balanserar spoltemperaturer, ångbehov och ugnsekonomi i dessa tjänster.
Etenkrackningsugnar är det mest krävande exemplet. Deras konvektionssektioner hanterar sprucken gas, utspädningsånga och ånggenereringsspolar i ett kompakt arrangemang, och valet av legeringar drivs av hårda drifttemperaturer.
 Etenkrackningsugn för pyrolys Med tanke på de stränga legeringskraven i etenkonvektioner hjälper denna ugns exakta temperaturkontroll och optimerad strålnings-/konvektionsdesign till att upprätthålla sprickbildningskonsistens och utbyte under kontinuerlig drift vid hög temperatur. Visa produkt →
Oavsett om du byter ut en skadad bunt eller lägger till ånggenereringskapacitet, gäller samma kontroller.
De flesta konvektionssektioner levererar som butikstillverkade moduler, inklusive rör, samlingsrör, isolering och hölje. Detta tillvägagångssätt förkortar monteringstiden och förbättrar svetskvaliteten, eftersom det tunga monteringsarbetet görs under kontrollerade förhållanden. När modulen lyfts på plats måste anslutningarna till strålningssektionen och stapeln på den befintliga värmaren ta emot termisk expansion och förbli gastäta.
 Butikstillverkad konvektionssektionsmodul Denna modulära konvektionssektion är byggd för kontrollerad verkstadstillverkning och enkel platslyft, med hållbara legeringar och anpassningsbar design för att ta emot termisk expansion och bibehålla gastäta anslutningar under installationen. Visa produkt →
Logistik är lika viktigt. En stor konvektionssektionsmodul är en överbredd, tung last, så transportvägen, lyftmetoden och platshanteringsplanen förtjänar samma granskning som den termiska designen. En tillverkare som kan hantera både tillverkning och tunga transporter minskar risken för tidtabellsförseningar. För en projektspecifik utvärdering eller offert kan du kontakta Tuopus ingenjörsteam med ditt värmare datablad.
Fenor multiplicerar den externa värmeöverföringsytan med fem till tio gånger, vilket kompenserar för den låga värmeöverföringskoefficienten på rökgassidan. Utan fenor skulle konvektionssektionen behöva vara flera gånger större för att återvinna samma mängd värme.
För en effektiv, välskött värmare är utloppstemperaturen generellt 150 till 200 °C. När bränslet är svavelrikt hålls utloppet över syradagpunkten, ofta runt 250 till 300 °C, eller så är den kalla änden av korrosionsbeständigt material.
Nedsmutsning höjer rökgasutloppstemperaturen. Eftersom varje 22 °C temperaturhöjning kostar ungefär en procentenhet av verkningsgrad, minskar och 50 °C ökningseffektivitet med ungefär 2,3 procent, vilket visar sig direkt som ytterligare bränsleförbrukning.
Ja. Befintliga eldade värmare får ofta en ny konvektionssektionsmodul samtidigt som strållådan, brännarna och stapeln behålls. Detta är en vanlig förnyelseväg, förutsatt att strukturen och fundamenten har tillräckligt återstående livslängd och det nya paketets tryckfall passar inom det tillgängliga draget.
Reformerrör i en anläggning med direkt reducerat järn (DRI) är inte vanliga värmeväxlarrör. De sitter inuti en eldad reformator, där naturgas, ånga och återvunnen toppgas reagerar vid ungefär 85...
READ MOREEn strålningsspole som misslyckas vid månad 18 istället för år fem gör mer än att avbryta etylenproduktionen. Det tvingar fram en oplanerad avstängning, ett kranlyft och en omvärdering av varje ...
READ MOREKonvektionsdelen av en eldad värmare är där termisk effektivitet vinner eller förloras. Rökgas lämnar strålningssektionen vid 400–650 °C och bär upp så mycket som 35 % av bränslets värmeavgi...
READ MOREEfter tre år på en fördröjd koksanläggning hade en eldad värmares rökgasutloppstemperatur sjunkit från 180 °C till 246 °C. Brännarna var inställda och strålningsrören såg sunda ut, ändå hade brä...
READ MORE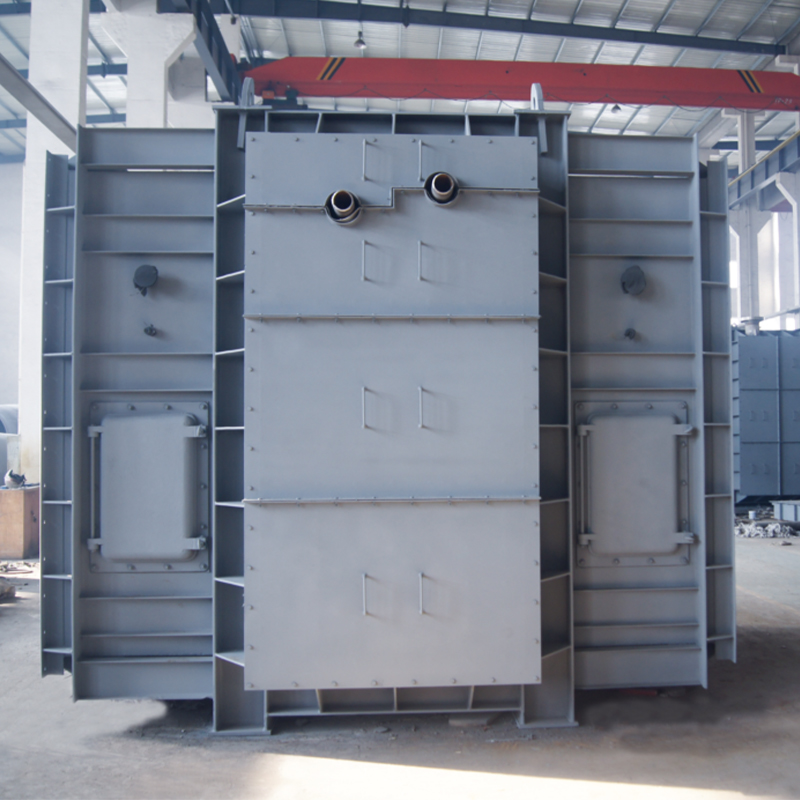
Konvektionssektionsmodulen & strålningssektionsmodulen är designad för att optimera värmeöverföring och energieffektivitet i industriella ugnar. Genom att kombinera avancerad konvektion och strålni...
See Details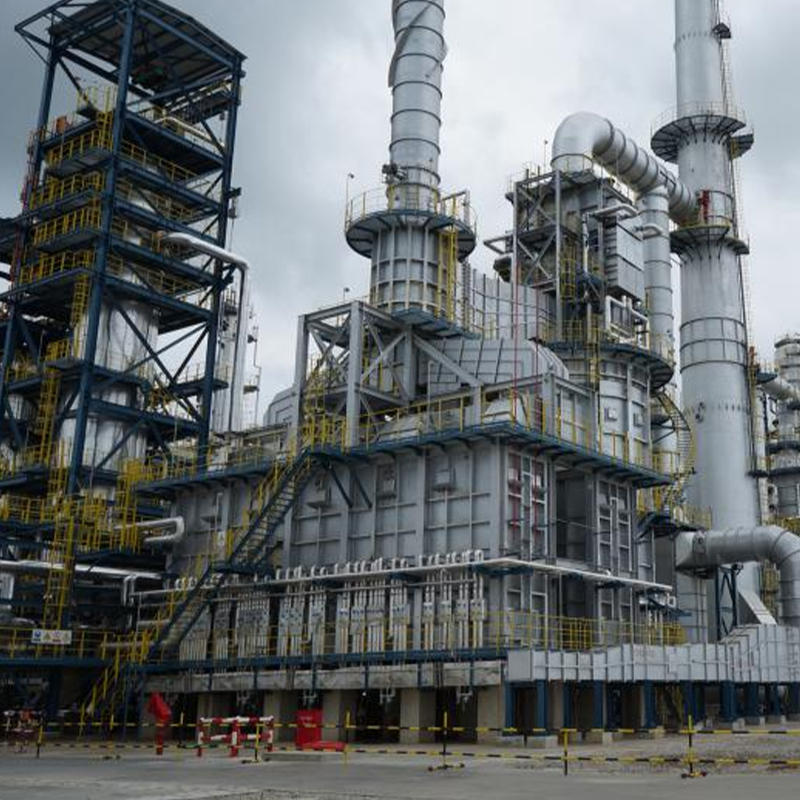
Vår Diesel Hydrotreating Eled Heater är speciellt konstruerad för högeffektiv uppvärmning i dieselhydrofiningprocesser. Det säkerställer exakt temperaturkontroll och enhetlig värmefördelning, vilke...
See Details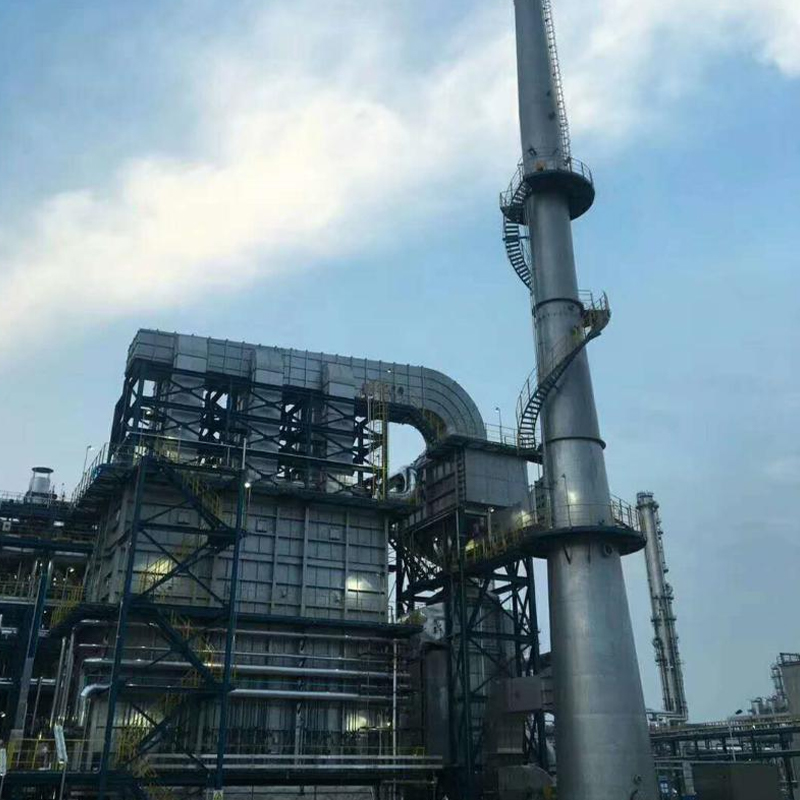
Används i olika olefinomvandlingsprocesser, ger Olefin Conversion Fireed Heater tillförlitlig och enhetlig värmetillförsel som krävs för stabila kemiska reaktioner och processkontroll. Ugnen är utf...
See Details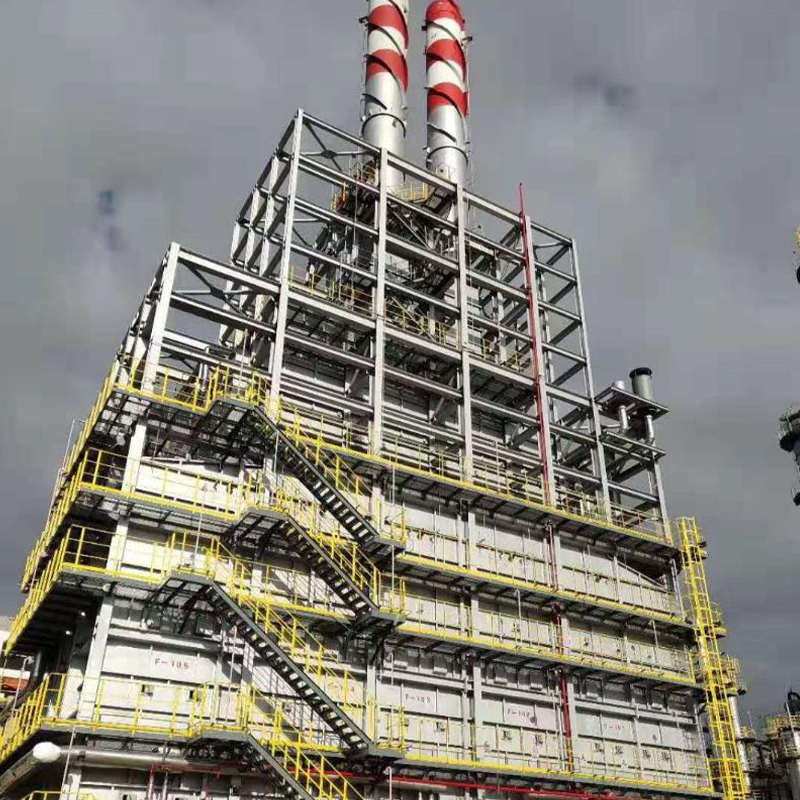
Ugnen spelar en avgörande roll för att upprätthålla höga omvandlingshastigheter, konsekvent produktkvalitet och tillförlitlig långtidsdrift i petrokemiska och kemiska bearbetningsanläggningar. Geno...
See Details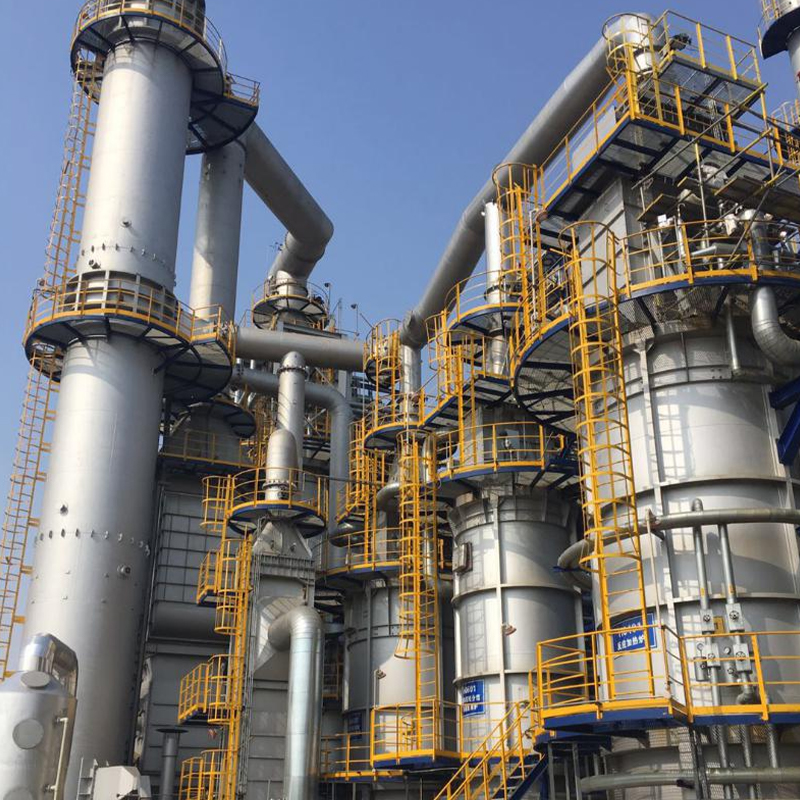
Activator Eld Heater är designad för att ge stabil och kontrollerad värme för kemisk aktivatorberedning, aktivering och bearbetningssystem. Genom att säkerställa enhetlig temperaturfördelning och t...
See Details
Vår eldade värmare för ADU och VDU är konstruerad för pålitlig och effektiv uppvärmning av råolja i både atmosfäriska och vakuumdestillationsprocesser. Designad för hög termisk effektivitet och enh...
See DetailsTelefon
+86 189 5262 7611
+86-(0)523 8498 2299
E-post
Adress
No.20, Fuyang Road, Jingjiang City, Jiangsu-provinsen, Kina
Media