Reformerrör i en anläggning med direkt reducerat järn (DRI) är inte vanliga värmeväxlarrör. De sitter inuti en eldad reformator, där naturgas, ånga och återvunnen toppgas reagerar vid ungefär 85...
READ MORE
 Hem / Nyheter / Branschnyheter / DRI Reformer Tubes: Material, Design, Failure Modes & Procurement Guide
2026-10-02
Reformerrör i en anläggning med direkt reducerat järn (DRI) är inte vanliga värmeväxlarrör. De sitter inuti en eldad reformator, där naturgas, ånga och återvunnen toppgas reagerar vid ungefär 850–950°C för att producera väte och kolmonoxid som reducerar järnmalm. När dessa rör kryper, förkolas eller spricker förlorar DRI-modulen sin reducerande gas och produktionen stannar. Det praktiska alternativet: specificera DRI-reformerrör efter drifttillstånd först, sedan efter legering, gjutkvalitet, inspektionsplan och reservdelsstrategi – inte enbart efter pris per kilogram.
 DRI Reformer Tube Tuopus DRI Furnace Tube Series är speciellt designad för Direct Reduced Iron (DRI) ugnar, och erbjuder överlägsen värmebeständighet, mekanisk styrka och långtidsdrift... Visa produkt →
I en typisk gasbaserad DRI-process är reformatorn anläggningens kemiska hjärta. Den omvandlar en blandning av naturgas och ånga till syntesgas, eller syngas, som mestadels är väte och kolmonoxid. Den syngasen matas sedan till schaktugnen, där den avlägsnar syre från järnmalmspellets. Reformeringsrören är reaktionskärlen: de innehåller katalysatorn och överför värme från ugnsbrännarna till processgasen.
DRI-reformatorer arbetar ofta med en högre kolpotential och ett annat förhållande mellan ånga och kol än en konventionell ångmetanreformer. Det spelar roll eftersom rörväggen ser både hög temperatur och en gasatmosfär som kan förkola eller oxidera legeringen. Ett rör som fungerar bra i en vätgasanläggning kanske inte är lämpligt för en DRI-reformer utan en noggrann genomgång av gassammansättning, värmeflöde och cykling. För en bredare bild av hur reformern passar in i DRI-flödesschemat, se denna recension av DRI-teknik och kärnutrustningslösningar .
Design börjar med processlicensgivarens värme- och materialbalans. Rördiametern, väggtjockleken och legeringen väljs sedan ut för att överleva ett krypliv. En liten temperaturförändring har stor effekt: i höglegerade reformerrör kan en 20°C ökning av rörmetalltemperaturen minska den återstående kryptiden med ungefär hälften. Tryck lägger till bågspänning, och termisk cykling lägger till utmattningsskador som inte fångas upp av en enkel spänningsberäkning.
| Parameter | Typiskt utbud | Varför det spelar roll |
|---|---|---|
| Reaktionstemperatur | 850–950°C | Primär drivkraft för kryplivet |
| Driftstryck | 10–30 bar | Ställer in bågspänning och väggtjocklek |
| Gasatmosfär | H2, CO, CO2, CH4, H2O | Karburerings- och oxidationspotentialen varierar längs röret |
| Termiska cykler | 5–50 per år | Lägger till termisk utmattningsskada |
| Designliv | 80 000–120 000 timmar | Definierar inspektionsintervall och reservstrategi |
För upphandling anger rörritningen vanligtvis en minsta väggtjocklek, en maximal ovalitet och en maximal tillåten diametral expansion efter service. Dessa siffror är endast meningsfulla om köparen och rörtillverkaren är överens om inspektionsmetoden och referenspunkten för dimensionsavläsningar.
 Reformer Tube Tuopus Reformer Tube är designad för kemiska reaktioner vid hög temperatur i industriella ugnar, vilket säkerställer effektiv värmeöverföring, strukturell integritet och långsiktig... Visa produkt →
De flesta DRI-reformerrör är centrifugalgjutna av höglegerade värmebeständiga stål. Gjutprocessen ger en pelarformad kornstruktur som är starkare i krypning än en statisk gjutning med samma kemi. De vanliga familjerna är 25Cr-35Ni (ofta kallade HP) och 35Cr-45Ni, med niob, volfram eller mikrolegeringstillsatser som används för att stabilisera karbider och förbättra hållfastheten vid hög temperatur.
Valet av legering är en avvägning mellan kryphållfasthet, uppkolningsmotstånd och svetsbarhet. Högre nickelhalt förbättrar i allmänhet motståndet mot uppkolande atmosfärer men kan minska värmeledningsförmågan. Niob och volfram bildar stabila karbider som bromsar krypdeformationen. Ett rör med rätt kemi men dålig gjutkvalitet – gasporositet, krympning eller ett ogynnsamt hårdmetallnätverk – kan misslyckas tidigt även om certifikatet visar rätt betyg.
När du jämför offerter, fråga efter den faktiska uppmätta kemin, kornstrukturrapporten och resultaten av oförstörande tester på varje rör - inte bara ett generiskt kvarncertifikat. En leverantör som centrifugalgjuter och bearbetar rör internt kan ofta kontrollera dessa variabler mer konsekvent. Samma tillverkningskontroller som används för högtemperaturreformerrör gäller för DRI-specifika geometrier, inklusive väggtjocklek, koncentricitet och slutförberedelser.
DRI-reformerrör misslyckas vanligtvis långsamt, sedan plötsligt. Den långsamma delen är krypning: rördiametern växer, väggen förtunnas och legeringen tappar styrka. Den plötsliga delen är en spricka eller en utbuktning som tvingar fram en oplanerad avstängning. Inspektion är därför ett livsstyrningsverktyg, inte ett engångstest.
En praktisk inspektionsplan kombinerar visuella kontroller, dimensionsavläsningar och minst en volymetrisk metod som ultraljudstestning. Frekvensen beror på hur allvarlig driften är, men många DRI-anläggningar inspekterar rören var 12–24:e månad och efter varje betydande temperaturavvikelse.
Att köpa reformerrör är inte som att köpa rör. Röret är en tryckdel, en katalysatorbehållare och en värmeöverföringsyta på samma gång. Inköpsspecifikationen ska göra leverantören ansvarig för mätbara resultat, inte bara kemi.
För ett DRI-projekt bör reformerrörsordningen koordineras med reformatorns design, katalysatorladdning och utloppsgrenrör. En leverantör med erfarenhet av gjutning, bearbetning och montering kan minska gränssnittsrisken mellan dessa artiklar.
Designlivslängden är vanligtvis 80 000–120 000 timmar, men den faktiska livslängden beror på rörets metalltemperatur, gassammansättning och cykling. Rör som löper över designtemperatur eller ser frekventa avstängningar kan behöva bytas ut tidigare. Regelbundna diametermätningar är det enklaste sättet att spåra återstående livslängd.
Ibland, men inte automatiskt. DRI-reformatorer kan ha en annan kolpotential och gassammansättning. Legeringen måste kontrolleras för uppkolningsmotstånd och kryphållfasthet under de faktiska DRI-förhållandena. Ett rör som är acceptabelt för en vätgasanläggning kanske inte är optimalt för en DRI-reformer.
Många operatörer inspekterar rör var 12–24:e månad. Intervallet bör förkortas om anläggningen har upplevt överhettning, katalysatorproblem eller frekvent termisk cykling. En grundinspektion vid driftsättning är också användbar för framtida jämförelser.
DRI-reformerrör är en produkt med lång ledning och hög konsekvens. Rätt specifikation balanserar krypstyrka, uppkolningsmotstånd, gjutkvalitet och inspektionstillgång. För att diskutera en specifik DRI-reformerrörsspecifikation, begär offert och dela processdata, rörritning och erforderligt leveransschema.
Reformerrör i en anläggning med direkt reducerat järn (DRI) är inte vanliga värmeväxlarrör. De sitter inuti en eldad reformator, där naturgas, ånga och återvunnen toppgas reagerar vid ungefär 85...
READ MOREEn strålningsspole som misslyckas vid månad 18 istället för år fem gör mer än att avbryta etylenproduktionen. Det tvingar fram en oplanerad avstängning, ett kranlyft och en omvärdering av varje ...
READ MOREKonvektionsdelen av en eldad värmare är där termisk effektivitet vinner eller förloras. Rökgas lämnar strålningssektionen vid 400–650 °C och bär upp så mycket som 35 % av bränslets värmeavgi...
READ MOREEfter tre år på en fördröjd koksanläggning hade en eldad värmares rökgasutloppstemperatur sjunkit från 180 °C till 246 °C. Brännarna var inställda och strålningsrören såg sunda ut, ändå hade brä...
READ MORE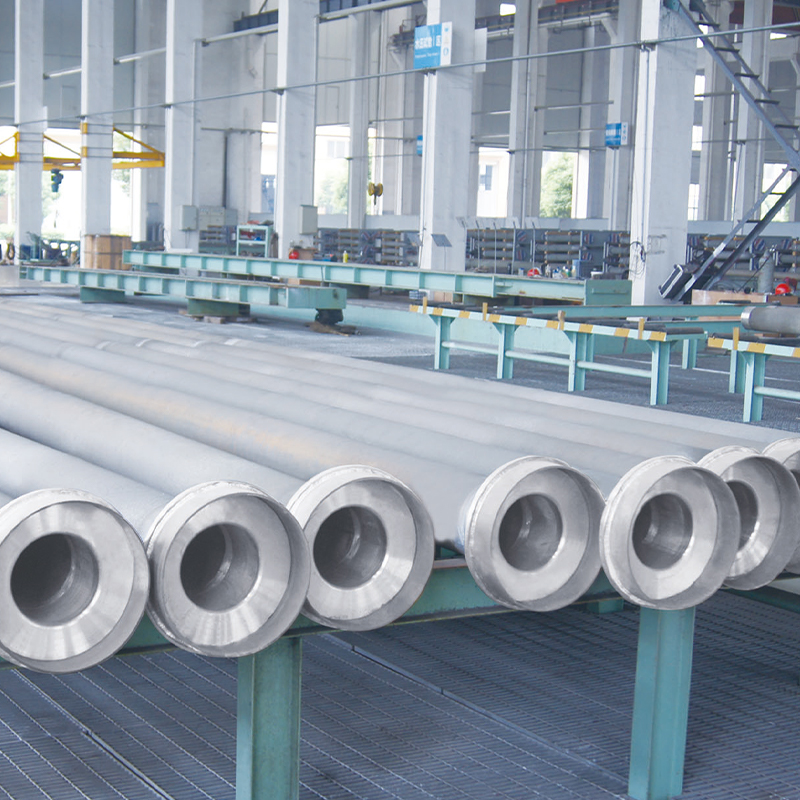
Tuopus DRI Furnace Tube Series är speciellt designad för Direct Reduced Iron (DRI) ugnar, och erbjuder överlägsen värmebeständighet, mekanisk styrka och långsiktig driftstabilitet. Våra rör är till...
See Details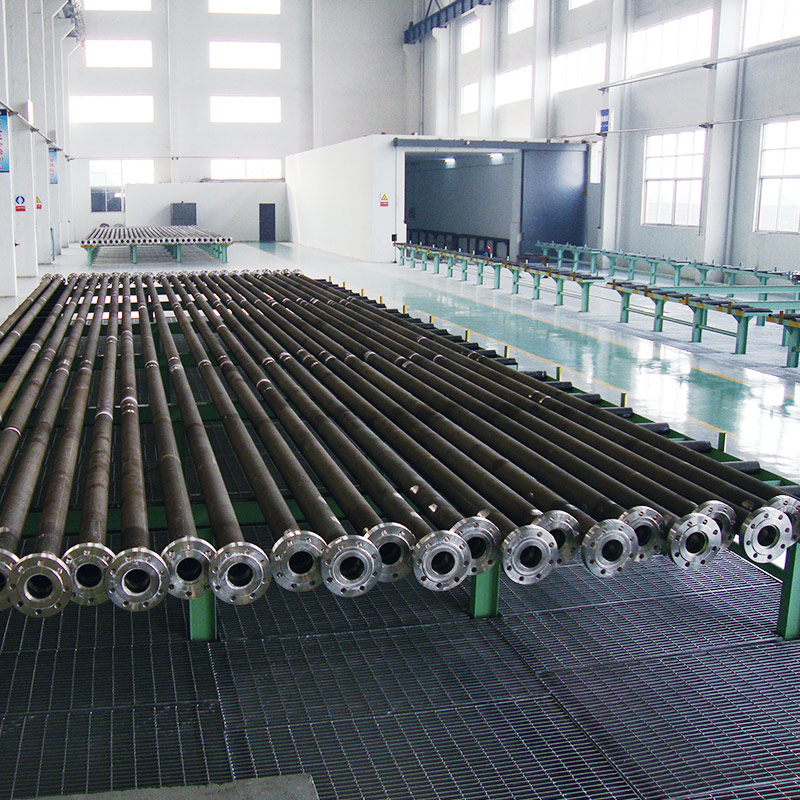
Tuopus Reformer Tube är designad för kemiska reaktioner vid hög temperatur i industriella ugnar, vilket säkerställer effektiv värmeöverföring, strukturell integritet och långsiktig driftstabilitet....
See Details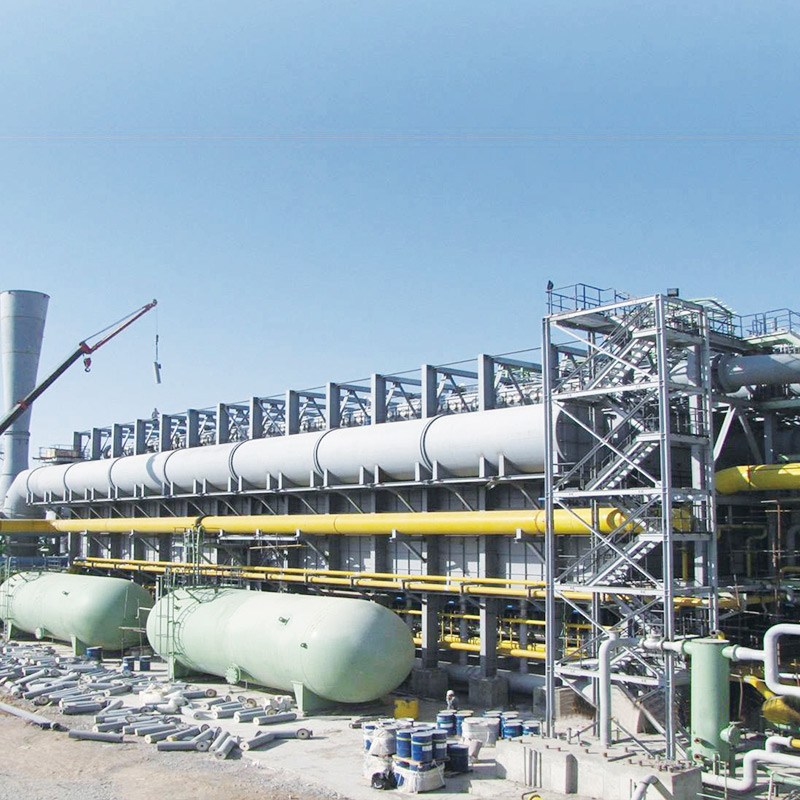
Tuopus DRI-ugn är en skräddarsydd lösning designad speciellt för ståltillverkningsanläggningar, som ger pålitlig och effektiv produktion av direkt reducerat järn (DRI). Konstruerade för hög driftss...
See Details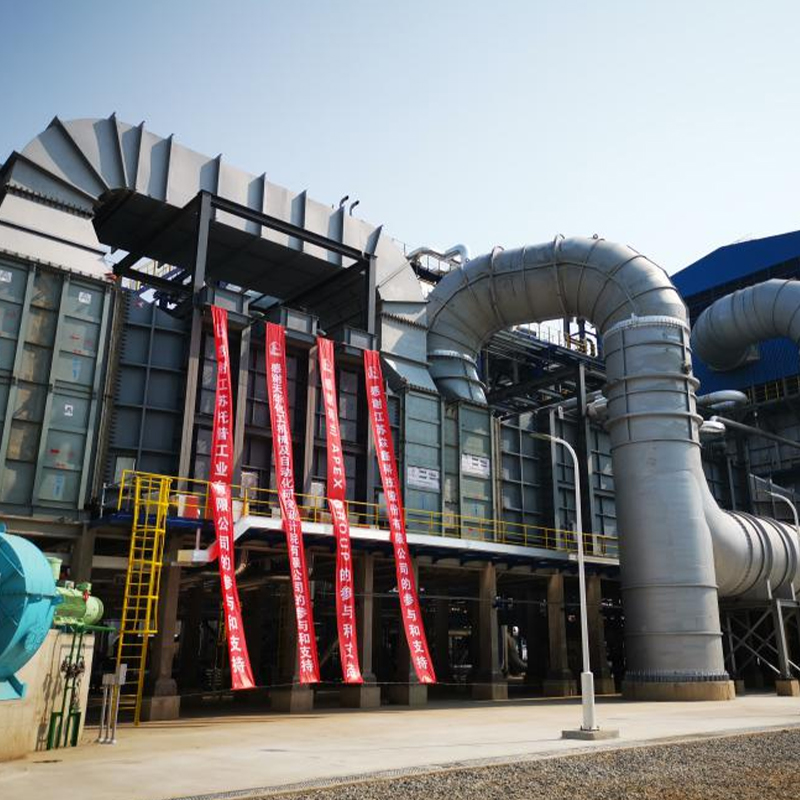
Vår Hydrogen Generation Reformer är speciellt utformad för att ge exakt och pålitlig uppvärmning för väteproduktionsprocesser i raffinaderier och petrokemiska anläggningar. Det säkerställer stabil ...
See Details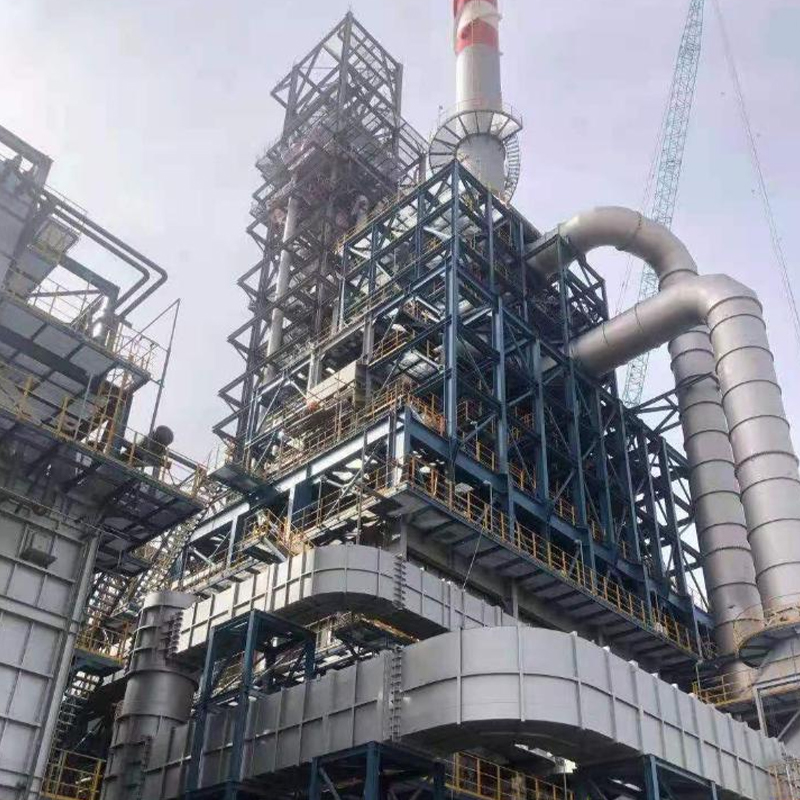
Vår fyra-i-ett reformerande eldade värmare är en högeffektiv, avancerad uppvärmningslösning designad för modern petroleumraffinering och kemisk bearbetning. Konstruerad för att optimera termisk pre...
See DetailsTelefon
+86 189 5262 7611
+86-(0)523 8498 2299
E-post
Adress
No.20, Fuyang Road, Jingjiang City, Jiangsu-provinsen, Kina
Media