Reformerrör i en anläggning med direkt reducerat järn (DRI) är inte vanliga värmeväxlarrör. De sitter inuti en eldad reformator, där naturgas, ånga och återvunnen toppgas reagerar vid ungefär 85...
READ MORE
2026-09-04
Ditt reformeringsugnsrör misslyckades precis efter bara 38 månader i drift. Ersättningspriset säger åtta veckor, men ditt vändningsfönster stängs om sex. Ett sprucket rör är aldrig bara ett rör – det är förlorad produktion, processstörningar och en kamp mot reservdelar.
Centrifugalgjutugnsrör är ryggraden i högtemperaturreformering och krackning. De levererar en tät, finkornig mikrostruktur som motstår krypning och uppkolning. Men legeringen, väggtjockleken och leverantörens kvalitetssystem avgör om din eldade värmare går tillförlitligt genom en hel driftscykel eller blir orsaken till att din anläggning går ner tidigt.
Centrifugalgjutning är den föredragna tillverkningsvägen för reformer- och sprickugnsrör eftersom det ger en enhetlig, nästan tomrumsfri vägg som smides- och statiska gjutvägar inte kan matcha ekonomiskt. Den smälta legeringen hälls i en cylindrisk form som roterar med hög hastighet. Centrifugalkraften håller metallen mot formväggen och stelnandet fortsätter i riktning från utsidan mot hålet. Lättare föroreningar och slagg samlas i det inre hålet, som sedan bearbetas bort.
Resultatet är en rörvägg med en fin, kolumnformig kornstruktur, utan krympningsporositet och utan centrumlinjedefekter. Denna struktur leder direkt till längre kryplivslängd och bättre motståndskraft mot uppkolning. För de flesta reformer- och krackningstjänster är centrifugalgjutna rör standardspecifikationen.
| Attribut | Centrifugalgjutning | Statisk gjutning | Smidd sömlös |
|---|---|---|---|
| Vägg sundhet | Hög, nästan tomrumsfri | Måttlig, porositetsrisk | Hög |
| Kornstruktur | Fin pelarformad, riktad | Grovt, slumpmässigt | Deformerad, omkristalliserad |
| Orenhetsplats | Inre borrning, bearbetad | Slumpmässig fördelning | Inom material |
| Typisk tolerans | ±0,5 mm (bearbetad) | ±5,0 mm | ±1,0 mm |
| Kostnad för tub | Måttlig | Låg | Hög |
Typisk väggtjocklekstolerans efter bearbetning (mm). Lägre värden indikerar hårdare dimensionskontroll.
Valet av legeringar bör följa den maximala förväntade metalltemperaturen och den dominerande felmekanismen, inte bara materialpriset. När det gäller att reformera tjänsten är krypning det främsta problemet. Vid etenkrackning dominerar uppkolningen. Direktreducerat järn (DRI) reformerrör möter både hög temperatur och en reducerande atmosfär.
Standardmaterialen är HK40 (25Cr-20Ni), HP45 (25Cr-35Ni) och högnickel 35Cr-45Ni mikrolegerade kvaliteter. När du går från HK40 till 35Cr-45Ni ökar kostnaden, men det gör också den tillåtna konstruktionsspänningen och motståndet mot kolpenetration. Vid 1 000°C kan en 35Cr-45Ni-legering bära ungefär 35 procent högre spänning än HP45 och nästan dubbelt så hög belastning som HK40.
Krypbrottstyrka (MPa) kontra metalltemperatur (°C). Ungefärliga värden baserade på typiska gjutlegeringsdata.
| Legering | Cr (%) | Ni (%) | Typisk max metalltemp | Nyckelegendom |
|---|---|---|---|---|
| HK40 | 25 | 20 | 980°C | Ekonomisk, måttlig krypstyrka |
| HP45 | 25 | 35 | 1 040°C | Bra kryphållfasthet, uppkolningsmotstånd |
| 35Cr-45Ni | 30-35 | 45-50 | 1 080°C | Hög creep strength, superior carburization resistance |
 Reformerrör för högtemperaturväte och katalytiska processer Detta reformerrör är konstruerat för väteomvandling och katalytiska reaktioner i industriella ugnar. Den erbjuder överlägsen värmebeständighet, oxidationsskydd och precisionstillverkning för att säkerställa strukturell integritet och långsiktig stabilitet. Visa produkt →
Även om båda är centrifugalgjutna rör, är sprickningsrör och reformerrör konstruerade för olika fellägen. Krackningsrör, även kallade strålningsslingor, arbetar i en etylenkrackningsugn där ytterväggstemperaturen kan överstiga 1 080°C. Den dominerande nedbrytningsmekanismen är uppkolning: koks bildas inuti röret, kol diffunderar in i legeringen och röret förlorar duktilitet. För denna tjänst är HP mikrolegerade eller 35Cr-45Ni kvaliteter standard.
Reformerrör har ett annat jobb. De arbetar i ångmetanreformering vid en väggtemperatur på ungefär 850-1 000°C. Det primära problemet är krypning: röret måste stödja sig själv och motstå inre tryck under en designlivslängd på 100 000 timmar eller mer. HP45 är ett vanligt val, med 35Cr-45Ni som används där högre tillförlitlighet krävs.
DRI-reformerrör följer en liknande logik men med ytterligare utmaningar från den reducerande atmosfären och högre driftstemperaturer i anläggningar med direkt reducerat järn. De kräver legeringar som kan upprätthålla både kryphållfasthet och motstånd mot kolupptagning i en väterik miljö.
 Sprickrör för eten- och propylenpyrolysugnar Designad för eten- och propensprickning, denna strålningsspole tål extrema temperaturer och motstår uppkolning. Dess optimerade geometri säkerställer enhetlig värmeöverföring och koksningsmotstånd, avgörande för att förlänga livslängden i pyrolysenheter. Visa produkt →
För reformerare med direktreducerat järn behövs ofta en DRI-specifik rörkonstruktion för att motstå väteangrepp och bibehålla brottlivslängden under cyklisk drift.
 DRI Reformer Tube för direktreducerade järnugnar Specialiserat för DRI-anläggningar, detta rör motstår väteangrepp och kolupptagning i reducerande atmosfärer. Dess legeringssammansättning och mekaniska hållfasthet ger tillförlitlighet under cyklisk drift vid hög temperatur, vilket stöder effektiv stålproduktion. Visa produkt →
Din inköpsspecifikation är det enskilt mest effektiva verktyget för att undvika för tidigt rörfel. En välskriven specifikation förhindrar att ett lågprisbud med dålig materialkvalitet blir en dyr driftstopp.
Som ett minimum bör specifikationen ange gjutstandard, kemisk sammansättning, dimensionella toleranser, inspektionskrav och dokumentation. Att hänvisa till ASTM A297 eller ASTM A608 ger gjuteriet en tydlig grund för sammansättningsgränser och mekaniska egenskaper. Väggtjockleken efter bearbetning är vanligtvis 10-18 mm för reformerrör, med en tolerans på ±0,8 mm eller bättre på den slutliga bearbetade ytan. Hålet måste vara tillräckligt jämnt för att tillåta ultraljudsinspektion och konsekvent värmeflöde.
Krypskador är fortfarande den största enskilda orsaken till fel på reformerröret. Förkolning dominerar i sprickningsservice. Överhettning från låganslag eller dålig flödesfördelning är den tredje vanligaste orsaken. Det är precis därför valet av legering, rörväggtjocklek och brännararrangemang alla är sammankopplade beslut.
När du anger ett rör, kräv 100 procent ultraljudsundersökning av rörväggen. Inspektion av färgpenetrant på bearbetade svetsändar fångar ytsprickor som ultraljudstestning kan missa. Be om materialspårbarhetscertifikat som visar värmenummer, kemisk analys, värmebehandlingsregister och mekaniska testresultat. För tillämpningar med hög exponering för svavel eller ånga, begär en rapport om uppkolningsmotstånd eller ett krypbrottsdatablad från gjuteriet.
Betoningen på pris driver ofta köpare mot okvalificerade leverantörer. Vid upphandling av ugnsrör gäller den motsatta logiken: det lägsta priset blir ofta det dyraste när man räknar in utbyte, förlorad produktion och kostnaden för en oplanerad avstängning.
Leta efter tillverkare som finns på kvalificerade leverantörslistor över stora energioperatörer. Den kvalifikationen är inte en marknadsföringsdetalj. Det betyder att leverantören har klarat revisioner som täcker gjuteriprocesser, värmebehandling, NDT-kapacitet och bearbetningsnoggrannhet. Det indikerar också en meritlista för att leverera rör till strikta specifikationer.
Fabriksrevisioner är viktiga. Kontrollera att gjuteriet har modern elektrisk smältkapacitet, automatiserad gjutning, en pålitlig värmebehandlingsugn med registrerade cykeldata och ett välutrustat laboratorium för kemisk och mekanisk testning. Bearbetningskapacitet med CNC-svarvar och ett dokumenterat dimensionellt kontrollprotokoll är en andra faktor. För stora rörmoduler och kompletta eldade värmare bör även leverantörens förmåga att montera och frakta överdimensionerad utrustning bedömas.
Tänk på riskerna med en okvalificerad leverantör: inkonsekvent kemisk sammansättning från värme till värme, överdriven väggtjockleksvariation och mikrokrympning i rörväggen. Det är därför upphandlingsreglerna för ugnsrör bör anpassas till det bredare eldade värmarprojektet. En leverantör med EPC-erfarenhet kan ofta koordinera rörtillverkning, montering av konvektionsmoduler och konstruktion på plats mer effektivt än separata leverantörer. Läs vår artikel om försiktighetsåtgärder för strålrör att förstå vanliga installations- och driftfall som ägarna förbiser.
Vid äkta centrifugalgjutning hälls metallen i en roterande form och centrifugalkraften bildar rörväggen. Formen snurrar i hög hastighet och röret är ihåligt utan kärna. Semi-centrifugal gjutning använder en kärna för att forma den inre geometrin och lägre rotationshastigheter; den används för delar som hjul eller ventilhus. Ugnsrör förlitar sig på den sanna centrifugalvägen.
För etensprickning och ångreformering är den typiska väggtjockleken efter bearbetning 8-15 mm för sprickslingor och 10-18 mm för reformerrör, men den exakta tjockleken beräknas från det inre trycket, legeringens tillåtna spänning vid maximal metalltemperatur och en korrosions-/förkolningstillåtelse. Ange aldrig en väggtjocklek utan att granska designkoden och livstidsmålet.
Ultraljudstestning av rörväggen är standard, kombinerat med färgpenetrant på de bearbetade svetsprep-ändarna. Vissa specifikationer kräver också radiografisk testning av svetsfogarna och dimensionell inspektion av hålet, ytterdiametern och väggens rundhet.
Centrifugalgjutugnsrör är en kritisk investering. Processen ger dig den täta, finkorniga strukturen som behövs för långvarig kryp- och uppkolningsmotstånd, men bara om legering, väggtjocklek, inspektion och leverantör väljs med samma noggrannhet som själva värmaren.
Börja med den maximala metalltemperaturen, välj den legering som matchar det dominerande felläget och specificera 100 procent ultraljudsinspektion och full materialspårbarhet. Om en leverantör inte kan visa dig den nivån av kvalitetskontroll, gå därifrån. Det billigare röret som går sönder på tre år är aldrig billigare i slutet av projektet.
Behöver du hjälp med att utarbeta en specifikation för reformer- eller sprickrör? Kontakta vårt ingenjörsteam för materialval och upphandlingsvägledning.
Reformerrör i en anläggning med direkt reducerat järn (DRI) är inte vanliga värmeväxlarrör. De sitter inuti en eldad reformator, där naturgas, ånga och återvunnen toppgas reagerar vid ungefär 85...
READ MOREEn strålningsspole som misslyckas vid månad 18 istället för år fem gör mer än att avbryta etylenproduktionen. Det tvingar fram en oplanerad avstängning, ett kranlyft och en omvärdering av varje ...
READ MOREKonvektionsdelen av en eldad värmare är där termisk effektivitet vinner eller förloras. Rökgas lämnar strålningssektionen vid 400–650 °C och bär upp så mycket som 35 % av bränslets värmeavgi...
READ MOREEfter tre år på en fördröjd koksanläggning hade en eldad värmares rökgasutloppstemperatur sjunkit från 180 °C till 246 °C. Brännarna var inställda och strålningsrören såg sunda ut, ändå hade brä...
READ MORE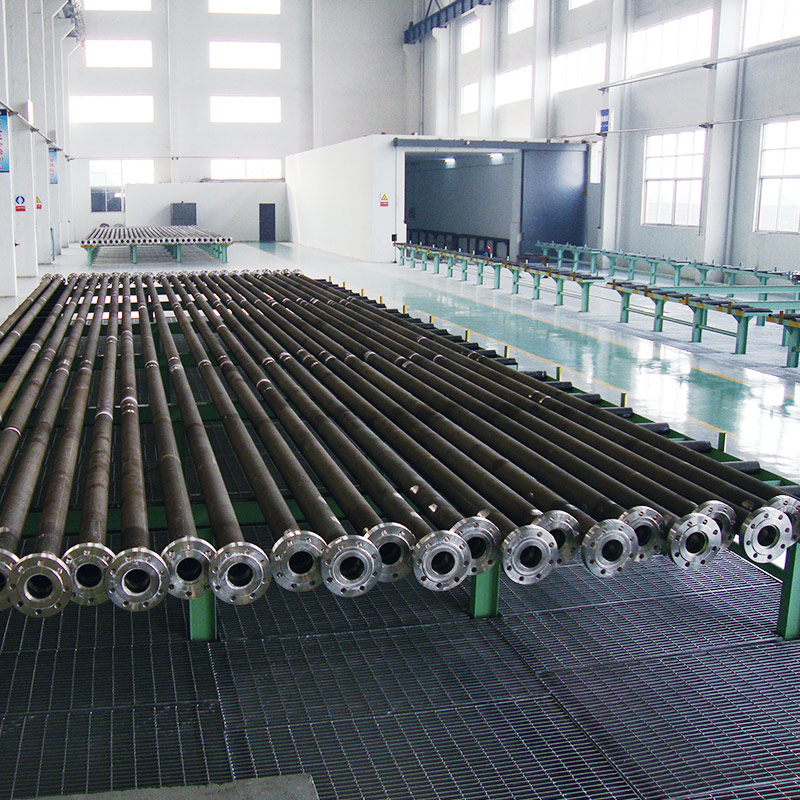
Tuopus Reformer Tube är designad för kemiska reaktioner vid hög temperatur i industriella ugnar, vilket säkerställer effektiv värmeöverföring, strukturell integritet och långsiktig driftstabilitet....
See Details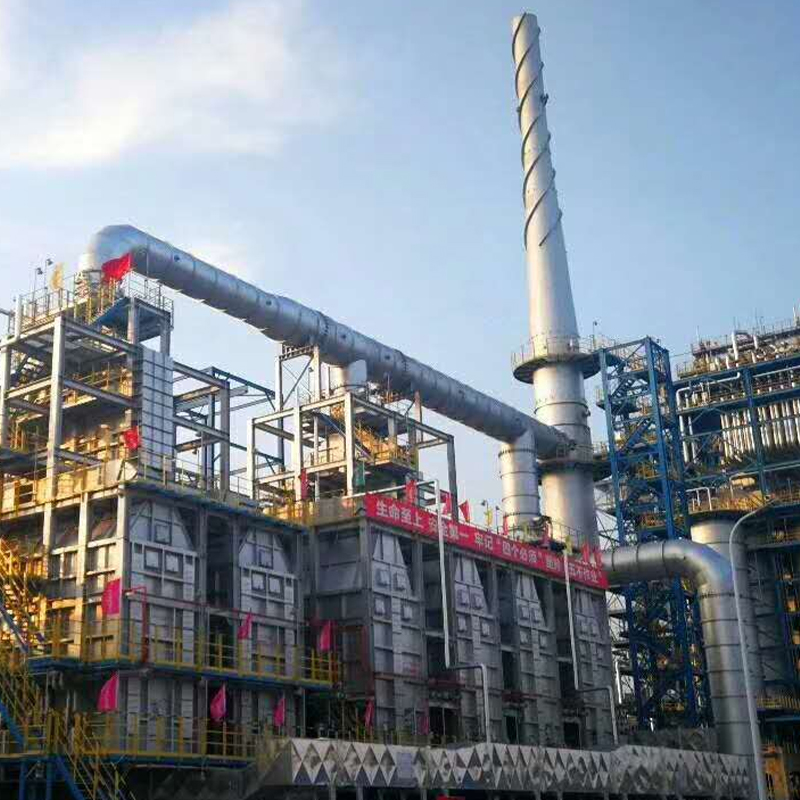
Vår Residue Hydrocracking Heater är designad för effektiv uppvärmning i hydrofiningprocesser för tung olja. Det ger exakt temperaturkontroll, enhetlig uppvärmning och hög termisk effektivitet, vilk...
See Details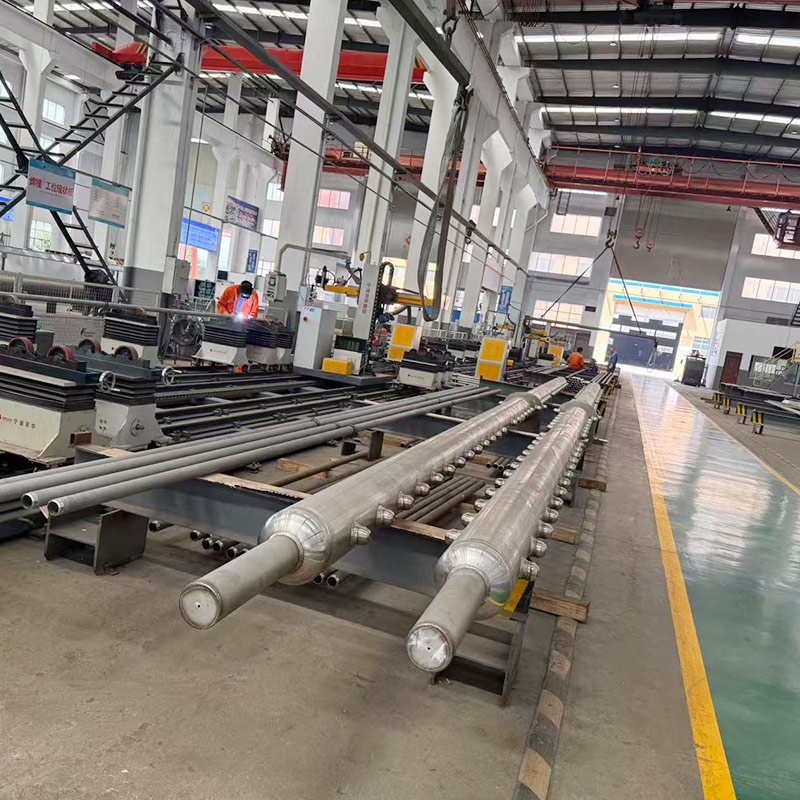
Den utloppsgrenrörssamlare högtemperaturkonverterad gas (H₂ CO CO ₂ CH ₄) från flera strålningsrör, med en temperatur på upp till 700-900 °C, och måste motstå termisk stress och vätekorrosio...
See Details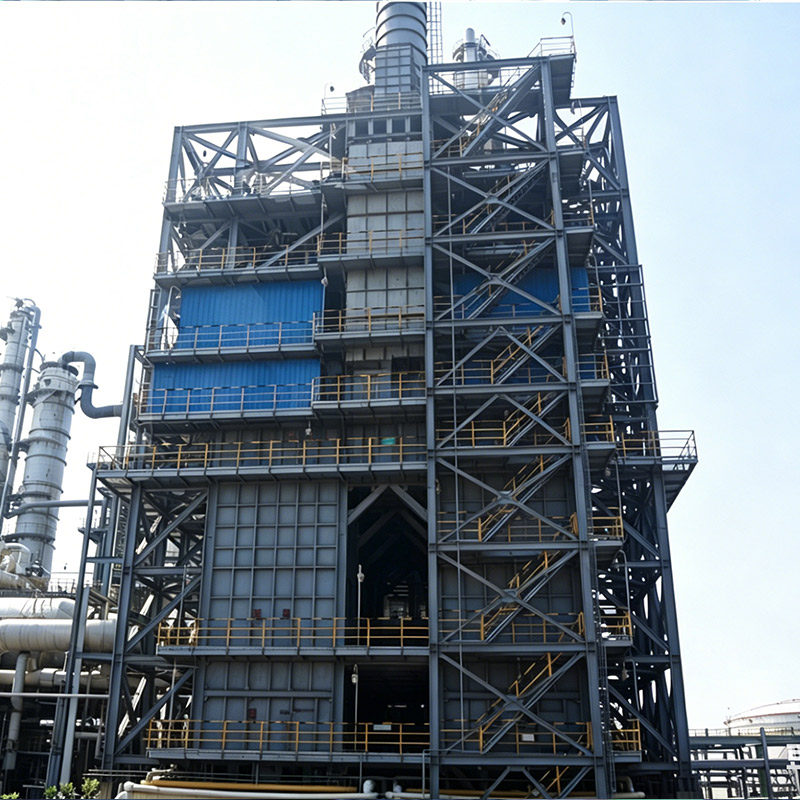
Styrenångöverhettarna är kritiska ugnssystem i anläggningar för dehydrering av etylbensen som värmer upp ånga till höga temperaturer, ofta över 800°C, för att driva den endotermiska produktionen av...
See Details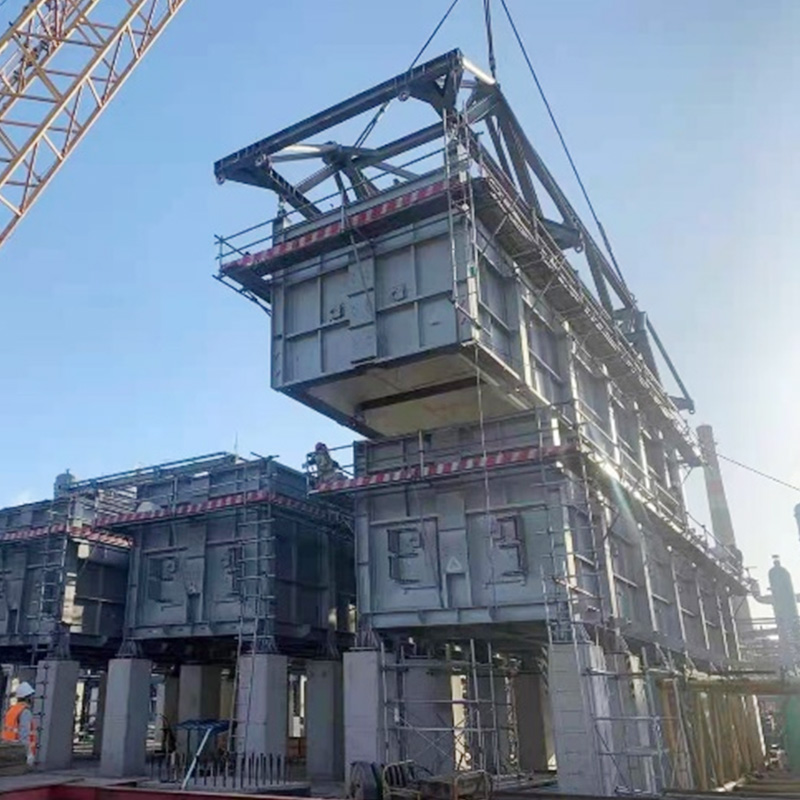
Använder COMMOS och intelligent PID för tvådimensionell samarbetsdesign, för att uppnå en digital leveransnivå.
See Details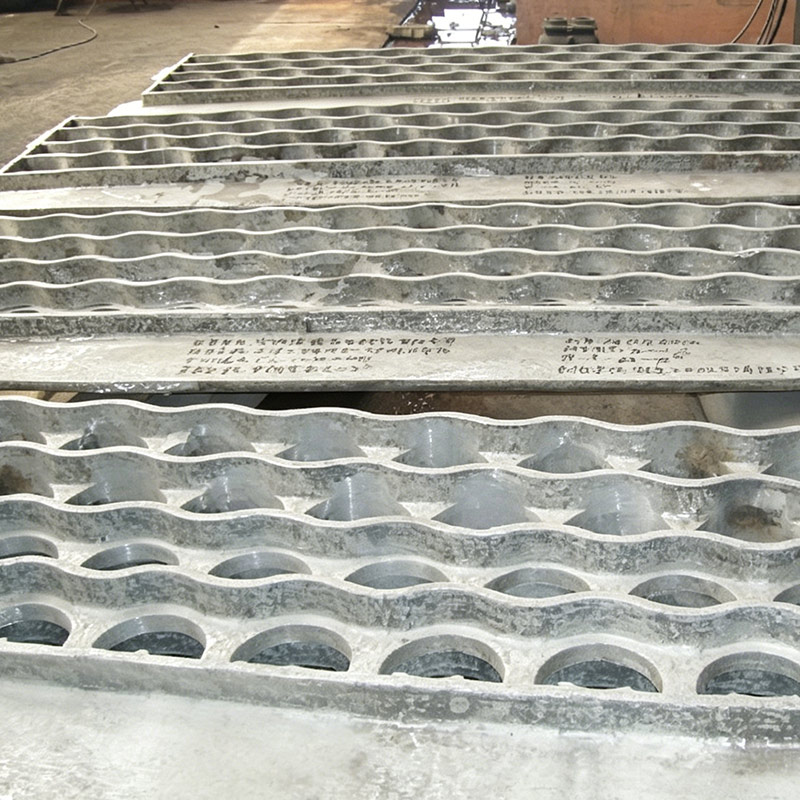
Gjutna rörplåtar har god värmebeständighet och strukturell integritet och används ofta i industrier som petrokemi, gödningsmedel och kraftverk. Det rekommenderas att använda värmebeständiga stålmat...
See DetailsTelefon
+86 189 5262 7611
+86-(0)523 8498 2299
E-post
Adress
No.20, Fuyang Road, Jingjiang City, Jiangsu-provinsen, Kina
Media