Reformerrör i en anläggning med direkt reducerat järn (DRI) är inte vanliga värmeväxlarrör. De sitter inuti en eldad reformator, där naturgas, ånga och återvunnen toppgas reagerar vid ungefär 85...
READ MORE
2026-10-09
En vakuumdestillationsvärmare kan passera sin värmebalans på papper och fortfarande bukta sina rör inom två år. Tullsiffran var korrekt. Det som misslyckades var ett beslut som togs inom en annan disciplin: en flödesgräns höjdes för att spara ytarea, ett brännaravstånd minskat för att passa tomten, ett rörstöd flyttade för att förenkla tillverkningen.
Så här är det korta svaret före detaljen. Engineering för en eldad värmare är en kopplingsövning, inte en termisk beräkning. Processdrift, spolmetallurgi, mekanisk struktur, förbränningskontroll och transportgränser måste sluta varandra, eftersom den svagaste av dem bestämmer underhållsintervallet.
När en värmare köps som en termisk klassificering med hårdvara ansluten, dyker luckorna mellan disciplinerna upp senare som hot spots. Sex tekniska strömmar måste utvecklas parallellt, var och en producerar information som de andra är beroende av.
| Streama | Typiska leveranser | Felläge om underkonstruerat |
|---|---|---|
| Process och termisk design | Värmebalans, batterilayout, flödesprofil, drag och flödesberäkningar | Kosning, hot spots, kort spollivslängd |
| Spolemetallurgi och rörtillverkning | Val av legeringar, centrifugalgjutning, svetsprocedurer, dimensionstoleranser | Krypbrott, uppkolning, väggförtunning |
| Mekanisk, strukturell och eldfast | Hölje, stöd, expansionsfogar, stapel- och kanalstål, vind- och seismisk design | Sprickbildning, läckage, vibrationsskador |
| Förbränning och kontroller | Val av brännare och avstånd, luft/bränsleförhållande, drag- och temperaturkontroll, förreglingar | Flamstötning, efterbränning, instabil drift |
| Tillverkning, inspektion och QA | Svetsning, eftersvets värmebehandling, NDT, hydrostatisk provning, dimensionskontroll | Omarbetning av webbplatsen, försenad uppstart |
| Transport och montering | Modularisering, lyftpunkter, roll-on/roll-off frakt, platsmonteringssekvens | Skadade moduler, tomgångskranar, schemaglidning |
Sekvensen spelar lika stor roll som innehållet: spollayout matar mekanisk design och mekanisk design matar transportgränser. På projekt uppdelade på flera entreprenörer är utrymmet mellan dessa strömmar där problemen lever.
Duty storlekar värmaren; flux avgör hur länge det varar. Genomsnittligt strålningsflöde är siffran i databladet, men det rör som först misslyckas sitter i toppflödeszonen, vanligtvis bredvid brännarna eller vid skärmrören där strålningssektionen börjar.
God praxis håller topp-till-genomsnittsförhållandet mellan ungefär 1,3 och 2,0 beroende på service, och håller toppen under ett tak som är mycket lägre för vakuum, koksning och restprodukter än för rena strömmar med hög hastighet. Förkoksningshastighet och krypskador ökar båda kraftigt med rörmetalltemperaturen, så ett litet lokalt överskott förbrukar tyst år av körlängd.
Masshastighet är spaken som sänker väggtemperaturen utan att ändra drift. Två spolar med identisk yta kan köras vid mycket olika väggtemperaturer om deras inre hastigheter skiljer sig åt, och den långsammare ser vanligtvis billigare ut i offerten.
Vår anteckning om val av eldade värmare och tekniska tillämpningar inom den petrokemiska industrin täcker den urvalslogiken mer på djupet.
Val av legeringar inramas som en temperaturfråga. Det är också en fråga om uppkolning, korrosion och svetsbarhet.
Centrifugalgjutning ger reformer-, sprickbildnings- och strålningsspiralrör en pelarformad kornstruktur med bättre krypmotstånd än statisk gjutning, vilket är anledningen till att det dominerar högtemperaturservice. Typiska val går från kolstål och 1,25Cr–2,25Cr vid måttliga temperaturer, genom 9Cr–1Mo för hydrobearbetning och ångreformering, till austenitiska kvaliteter som 347H och HP-modifierade legeringar där metalltemperaturer överstiger ungefär 900 °C.
Detaljerna som avgör om metallurgin överlever är mindre synliga: svetsningsprocedur och eftersvetsvärmebehandling för 9Cr-material, tolerans för väggtjocklek och ovalitet samt hålrenhet. Några procent av väggtjockleksvariationen förändrar både spänning och värmeöverföring, och på katalysatorfyllda rör förändrar det tryckfallet i hela reaktorn.
 Anpassat sprickrör för strålningsspiralugnar Ersättningsspiralrör för högtemperaturkrackningsugnar; väggtjocklek, ovalitet, hålrenhet och svetsdetaljer påverkar spänningar, värmeöverföring och avstängningsintervall. Visa produkt →
Vid byte av sprickor eller strålningsspolen är röret inte ett tillbehör till värmaren. Det är komponenten som definierar avstängningsintervallet.
Raffinaderivärmare ser likadana ut på höjdritningar och beter sig väldigt olika under drift.
 Anpassad eldad värmare för ADU och VDU Denna eldade värmare är konstruerad för atmosfärisk och vakuumdestillation och erbjuder enhetlig flerzonsuppvärmning, hög termisk effektivitet och korrosionsbeständig konstruktion för förvärmning av råolja från raffinaderi. Visa produkt →
I varje fall ställer processingenjören in flödes- och hastighetshöljet, och maskiningenjören måste leverera en spole som håller den utan alltför stort tryckfall.
Kemiska värmare pressar samma komponenter hårdare. Etenkrackningsugnar kör spolens utloppstemperaturer i området 800–870 °C med korta uppehållstider, vilket innebär högt flöde, höglegerade rör och brännarlayouter som håller en enhetlig värmeprofil längs slingan. Styrenenheter lägger till en ångöverhettare, propandehydrerings- och olefinomvandlingsenheter behöver reaktionsvärme som levereras med en kontrollerad profil, och väte-reformatorer är beroende av enhetlighet i rörväggens temperatur över hela strålningslådan.
 Anpassad etylenkrackningsugn för kolvätepyrolys För etenproduktion genom ångkrackning, med optimerade strålnings- och konvektionssektioner och avancerade brännare för exakt, enhetlig värme vid hög temperatur. Visa produkt →
Den tekniska lärdomen är att flödeslikformighet är en produkt i sig, som demonstreras i brännarlayoutstadiet snarare än upptäckt vid idrifttagning.
När den termiska designen är fixerad avgör tre mekaniska frågor om den överlever i drift.
Tillgänglighet hör till denna lista. Om ett rör inte kan bytas ut utan att skära av en konstruktionsdel, kommer värmaren att kosta mer över tjugo år än den sparade vid köpet.
Det sista tekniska skedet avgör ofta schemat. Strålningssektioner och konvektionsmoduler är verkstadstillverkade så långt transporten tillåter, vilket flyttar svetsning, värmebehandling efter svetsning, oförstörande testning och hydrostatisk testning till en kontrollerad miljö istället för en anläggningsmassa.
Transportbegränsningar är genuina designbegränsningar. En tung utrustningsbas på cirka 40 000 m² med en 20 000 m² monteringshall och 150 t lyftkapacitet sätter den övre gränsen för modulvikt; en dedikerad roll-on/roll-off kaj, cirka 200 m lång med 8 m vattendjup och klassad för 50 000 t roll-on rörelser, sätter den övre gränsen för modulstorlek för leverans utomlands. Dessa siffror hör hemma i den mekaniska designgranskningen, inte i en fraktoffert som utfärdades tre månader senare.
En värmare som klarat sitt prestandatest kan fortfarande misslyckas under sitt första år, och orsakerna är sällan exotiska.
Figur 2: Illustrativ uppdelning hämtad från operativ erfarenhet, erbjuds som en uppmaning till granskning snarare än ett statistiskt påstående. Brännarinställning, syrgastrim och dragkontroll står för den största andelen av tidiga problem, och alla tre är driftsättningsaktiviteter snarare än konstruktionsfel. Rörskador kommer på andra plats eftersom det är där tidigare kompromisser om flöde, legering och hastighet äntligen dyker upp. Det praktiska svaret är en strukturerad hot-spot-undersökning under de första veckorna av driften, som upprepas efter den första planerade avstängningen.
Innan du släpper en order om eldningsvärmare, få var och en av dessa besvarade skriftligt snarare än i mötesanteckningar.
Nej. Duty anger hur mycket värme som överförs; flöde och yta avgör boxens storlek. Att acceptera ett högre flöde minskar ytan och kostnaderna i förväg och förkortar normalt tiden mellan avkokning eller byte av rör.
Närhelst processen kan avsätta material på rörväggen, som vid vakuumdestillation, koksning och restprodukter, eller när utloppstemperaturen ligger nära legeringens krypgräns. Rena strömmar med hög hastighet tolererar högre toppar.
Tillräckligt för att normal flödesobalans, en brännarbyte och en blygsam matningsvariation inte kan pressa rörmetalltemperaturen över designvärdet. På ett gjutet legeringsrör är marginalen mätt i tiotals grader inte konservativ.
Fluxprofiler, hastighetsberäkningar, legerings- och svetsdokumentation, inspektionsprotokoll och en transportplan kontrollerad mot verkliga lyft- och fraktgränser.
Engineering för en eldad värmare är inte en beräkning som upprepas i större skala. Det är en kedja av beslut där de termiska, metallurgiska, mekaniska och logistiska svaren måste överensstämma innan tillverkningen startar, och där det billigaste alternativet på en enskild länk tenderar att dyka upp senare som en driftskostnad.
Om du anger en ny värmare, ett batteribyte eller en renovering, skicka vårt ingenjörsteam tjänsten, servicen och transportvägen , och vi kommer att berätta vilken länk som troligen kommer att styra ditt projekt.
Reformerrör i en anläggning med direkt reducerat järn (DRI) är inte vanliga värmeväxlarrör. De sitter inuti en eldad reformator, där naturgas, ånga och återvunnen toppgas reagerar vid ungefär 85...
READ MOREEn strålningsspole som misslyckas vid månad 18 istället för år fem gör mer än att avbryta etylenproduktionen. Det tvingar fram en oplanerad avstängning, ett kranlyft och en omvärdering av varje ...
READ MOREKonvektionsdelen av en eldad värmare är där termisk effektivitet vinner eller förloras. Rökgas lämnar strålningssektionen vid 400–650 °C och bär upp så mycket som 35 % av bränslets värmeavgi...
READ MOREEfter tre år på en fördröjd koksanläggning hade en eldad värmares rökgasutloppstemperatur sjunkit från 180 °C till 246 °C. Brännarna var inställda och strålningsrören såg sunda ut, ändå hade brä...
READ MORE
Vår eldade värmare för ADU och VDU är konstruerad för pålitlig och effektiv uppvärmning av råolja i både atmosfäriska och vakuumdestillationsprocesser. Designad för hög termisk effektivitet och enh...
See Details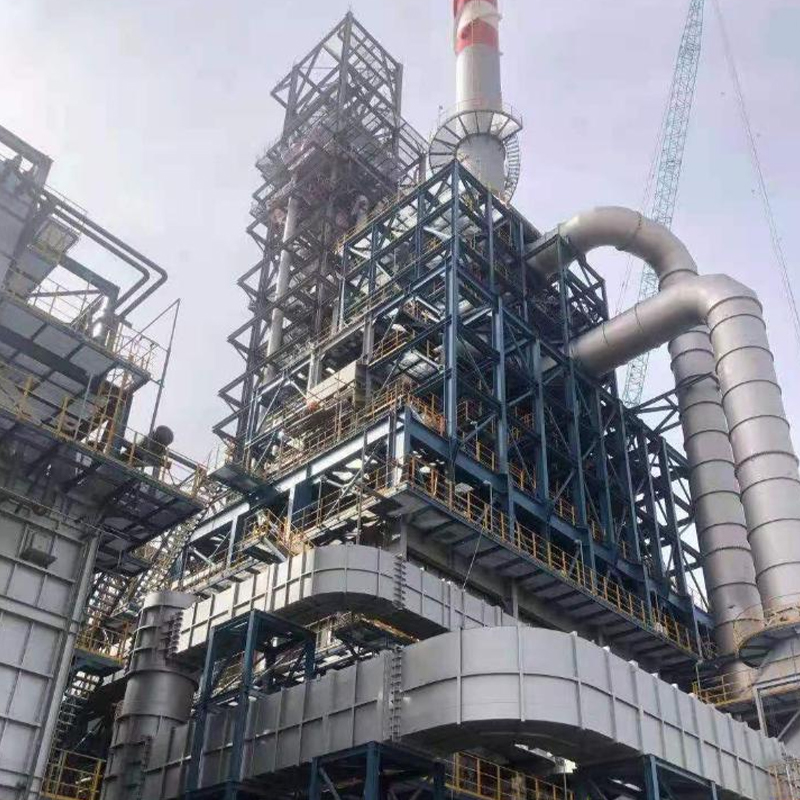
Vår fyra-i-ett reformerande eldade värmare är en högeffektiv, avancerad uppvärmningslösning designad för modern petroleumraffinering och kemisk bearbetning. Konstruerad för att optimera termisk pre...
See Details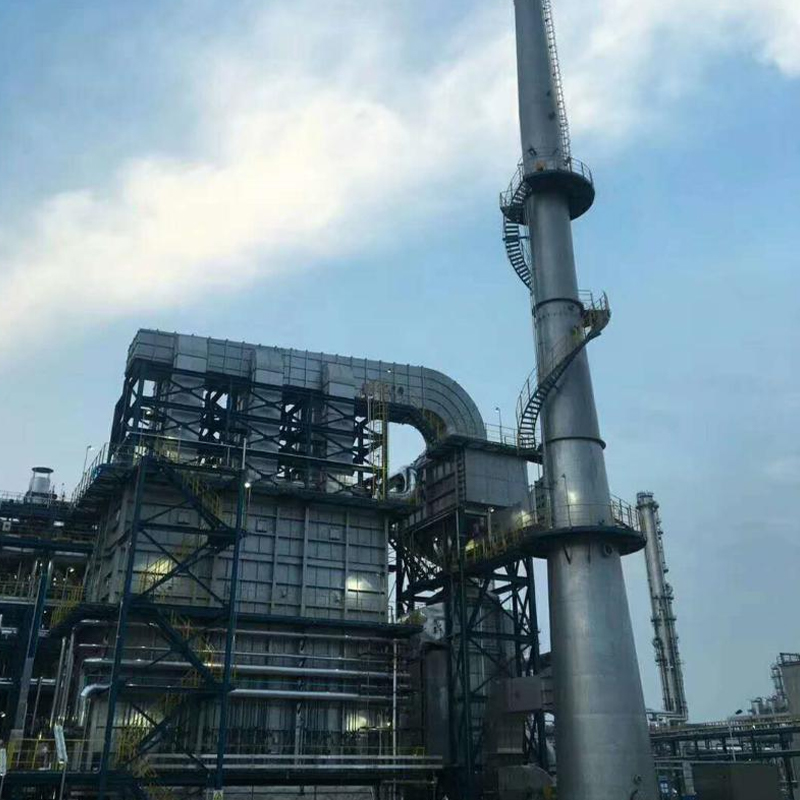
Används i olika olefinomvandlingsprocesser, ger Olefin Conversion Fireed Heater tillförlitlig och enhetlig värmetillförsel som krävs för stabila kemiska reaktioner och processkontroll. Ugnen är utf...
See Details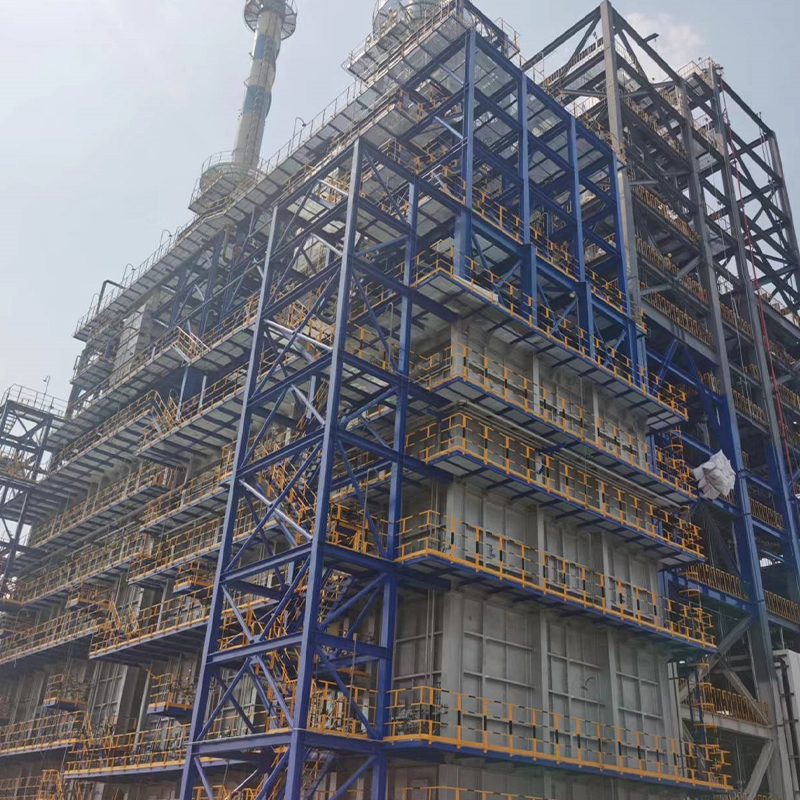
Propanehydrogeneringsugnen (PDH Furnace) är speciellt konstruerad för att tillhandahålla stabil, högtemperaturvärme för propandehydreringsprocesser i petrokemiska anläggningar. Ugnen säkerställer e...
See Details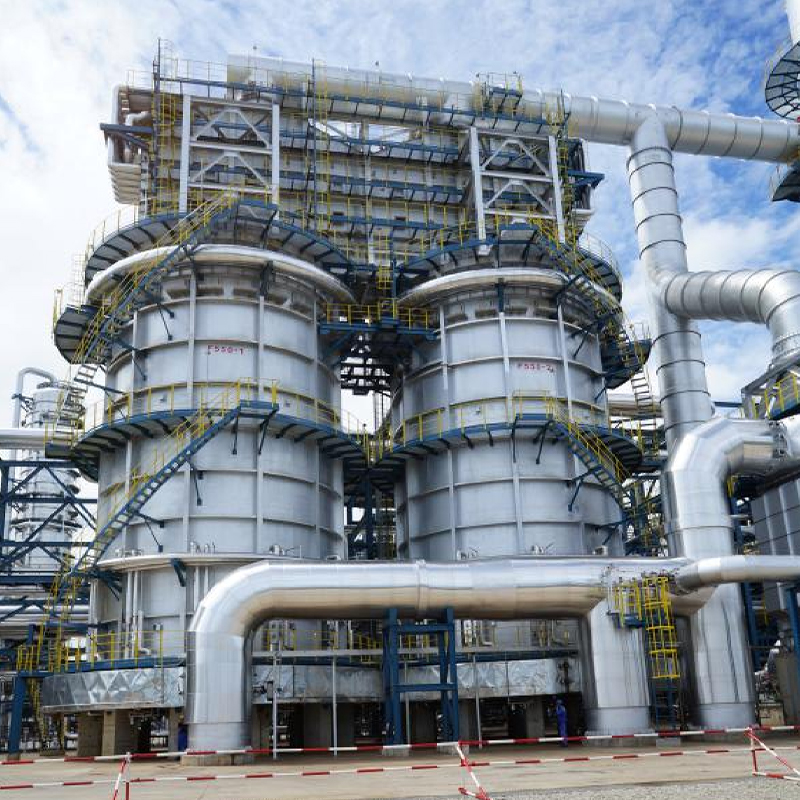
Vår hydrokrackningseldade värmare är konstruerad för högpresterande uppvärmning i hydrokrackningsenheter, en kritisk process i modern petroleumraffinering. Det ger exakt temperaturkontroll och enhe...
See Details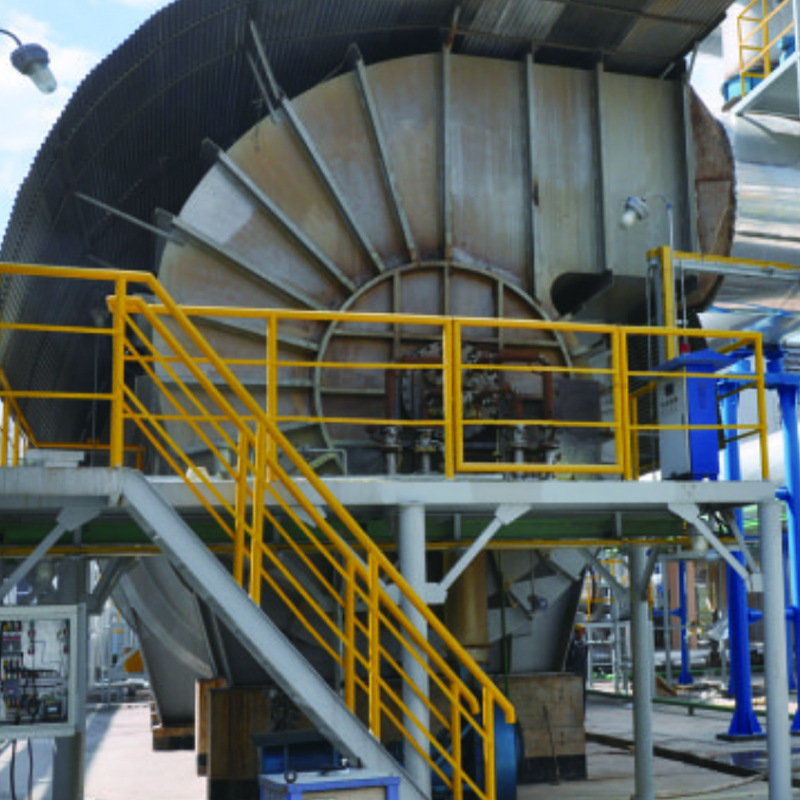
Vår svavelförbränningsugn är speciellt utformad för säker och effektiv förbränning av svavelhaltiga biprodukter i raffinaderier och kemiska anläggningar. Den levererar enhetlig högtemperaturuppvärm...
See DetailsTelefon
+86 189 5262 7611
+86-(0)523 8498 2299
E-post
Adress
No.20, Fuyang Road, Jingjiang City, Jiangsu-provinsen, Kina
Media