Reformerrör i en anläggning med direkt reducerat järn (DRI) är inte vanliga värmeväxlarrör. De sitter inuti en eldad reformator, där naturgas, ånga och återvunnen toppgas reagerar vid ungefär 85...
READ MORE
2026-08-28
Ett vanligt klagomål på skift av etenenheter är detsamma: ugnen eldar hårdare varje vecka, spolens utloppstemperatur avviker och strålningspyrometern visar ljusa fläckar på ena spolbenet. Den vanliga boven är sprickröret, inte brännaren. Att förstå varför sprickrör försämras, vilka material som fungerar bäst och hur man specificerar kvalitetsrör är det snabbaste sättet att skydda ugnens tillgänglighet.
Ett krackningsrör är reaktionsröret inuti en ångkrackningsugn. Kolvätematning – etan, propan, nafta eller gasolja – blandas med utspädningsånga och passerar genom röret medan externa brännare värmer det. Processgasen når 750–950 °C under en kort uppehållstid, vanligtvis 0,1–0,5 sekunder, och värmen bryter ner större molekyler till eten, propen och andra olefiner.
Röret måste göra flera jobb samtidigt. Den innehåller en het gas under högt tryck, överför strålningsvärme till processströmmen, motstår uppkolning från kol- och koksskiktet och bär upp sin egen vikt vid temperaturer över 1000 °C på lokala ställen. Följaktligen är de flesta krackningsrör centrifugalgjutet höglegerat stål. De vanligaste familjerna är 25Cr-35Ni-Nb och modifierade HP45-kvaliteter, med mikrolegeringstillägg utformade för att förbättra kryphållfastheten och uppkolningsmotståndet.
Livslängden för ett krackningsrör styrs av interaktionen mellan material, ugnsdesign och processförhållanden. Spolens geometri spelar lika stor roll som legeringens kemi. Om du byter ut ett befintligt paket, sprickrör strålningsspole är den komponent som måste ses över först.
 Kina Radiant Coil Tillverkare, Cracking Tube Factory Tuopu Industry är en tillverkare av strålningsspolar i Kina som levererar högpresterande sprickrör och samlare direkt från vår fabrik. Hög... Visa produkt →
Tubepensionering kommer sällan som en överraskningsbrott. Det börjar som en långsam förlust av prestanda. Koks byggs upp på innerväggen, det effektiva tvärsnittet krymper, tryckfallet stiger och rörets metalltemperatur stiger. Varje ytterligare grad av metalltemperatur förkortar kryptiden. När operatörer utökar en kampanj för att undvika en avstängning, rör sig röret närmare fel.
Tabellen nedan sammanfattar de fyra mekanismer som dominerar nedbrytning av sprickrör.
| Felläge | Huvudförare | Typiskt tecken | Konsekvens |
|---|---|---|---|
| Förkolning | Koldiffusion in i rörväggen | Metall blir magnetisk; väggen är spröd | Sprickor och läckor |
| Krypa | Hållbar rörmetalltemperatur över design | Diametertillväxt och hängande | Risk för brott |
| Termisk trötthet | Frekventa uppstarts- och avstängningscykler | Ytsprickor nära svetsar och böjar | Förlust av inneslutning |
| Oxidation | Ånga, låganslag eller störda temperaturer | Skalspjälkning och väggförtunning | Minskad mekanisk styrka |
I verklig drift verkar dessa mekanismer tillsammans. Förkolat material förlorar duktilitet, vilket gör det mer känsligt för termisk utmattning. Ett litet område av flammanslag höjer den lokala metalltemperaturen, vilket påskyndar både krypning och oxidation. Trenden är synlig om du spårar väggtemperatur och tryckfall.
Rörmetalltemperaturen stiger när koks byggs upp och värmeöverföringen försämras.
Kvaliteten bestäms innan röret går in i ugnen. Gjuteriet kontrollerar kemi, kornstruktur, inre sundhet och väggtjocklekskonsistens. En billig spole med liknande ritningsnummer kan se identisk ut på papper och ändå misslyckas tidigare på grund av porositet, felaktig värmebehandling eller en svag svets.
Använd dessa kontrollpunkter som en checklista:
Munkdiagrammet nedan visar en praktisk viktning av kvalitetsfaktorer vid köp av sprickrör.
Be leverantören om samma bevisnivå som de skulle ge ett raffinaderiinspektionsteam. Om köpet är en del av ett större projekt måste rörspecifikationen överensstämma med ugnens design. Det är därför en komplett etenkrackningsugn paketet är ofta lättare att kontrollera än att köpa rör separat.
 Kina tillverkare av etylenkrackningsugn, Custom Factory Tuopu Industry är en tillverkare av etenkrackningsugnar i Kina och anpassad fabrik, vi levererar fullskalig EPC för etenkrackningsugn... Visa produkt →
Röret och ugnen kan inte optimeras separat. En strålningsspole utformad för hög utloppstemperatur kan skapa lokala heta punkter om brännarens layout trycker lågan nära rörytan. Omvänt kan en konservativ ugnsdesign med lågt värmeflöde skydda rörmetallurgin och förlänga körlängden.
Viktiga designparametrar att granska inkluderar:
När konstruktion och tillverkning hanteras av ett team kan tekniska beslut spåras tillbaka till själva gjutnings- och tillverkningsvägen. Tuopu Industry designar eldade värmare och tillverkar även centrifugalgjutrör, strålningsslingor, konvektionssektioner och ugnskomponenter. Dess tunga utrustningscenter och dedikerade roll-on/roll-off docka gör att färdiga ugnsmoduler kan skickas utan de transportrestriktioner som orsakar långa förseningar.
Starta utvärderingen innan du skriver förfrågan. Ju mer specifik frågan är, desto lättare är det att skilja en pålitlig rörleverantör från en återförsäljare. En leverantör som förstår processförhållanden kommer att ge dig en materialrekommendation, inte bara en offert.
Det kommersiella avtalet bör också omfatta dokumentation, inspektion och storkomponentlogistik. Eftersom Tuopu Industry driver sin egen tillverkningsbas och docka, kan den hantera överdimensionerade ugnsmoduler utan att förlita sig på flera underleverantörer. Om du vill granska en spolkonstruktion eller ett materialdatablad, använd företagets kontaktsida för att nå ingenjörsteamet.
De flesta krackningsrör är centrifugalgjutet austenitiskt rostfritt stål med hög krom- och nickelhalt. 25Cr-35Ni-Nb och modifierade HP45-kvaliteter är vanliga eftersom de erbjuder starkt krypmotstånd och bättre uppkolningsmotstånd än lägre legerade material.
Med bra ugnsdrift håller sprickrör ofta 50 000 till 100 000 drifttimmar. Livslängden beror på rörets metalltemperatur, matningstyp, avkokningsfrekvens och brännarens inriktning. Att byta rör innan krypskador blir avancerade är vanligtvis mer ekonomiskt än att reparera efter haveri.
Lokal svetsreparation är möjlig för mindre yttre skador. Kryppåverkade eller kraftigt uppkolade sektioner bör tas bort och bytas ut istället för att repareras eftersom det omgivande materialet redan kan vara spröda och inte kan bära lasten på ett tillförlitligt sätt.
Krackningsrör fungerar i olefinanläggningar och knäcker kolvätematning. Reformerrör fungerar i ångreformatorer för att producera väte, syngas eller metanol. Legeringarna är i princip lika, men processgaserna, koksningsmekanismerna och detaljerade designberäkningar är olika. Denna artikel om syftet med steam reformer förklarar den intilliggande tekniken.
Reformerrör i en anläggning med direkt reducerat järn (DRI) är inte vanliga värmeväxlarrör. De sitter inuti en eldad reformator, där naturgas, ånga och återvunnen toppgas reagerar vid ungefär 85...
READ MOREEn strålningsspole som misslyckas vid månad 18 istället för år fem gör mer än att avbryta etylenproduktionen. Det tvingar fram en oplanerad avstängning, ett kranlyft och en omvärdering av varje ...
READ MOREKonvektionsdelen av en eldad värmare är där termisk effektivitet vinner eller förloras. Rökgas lämnar strålningssektionen vid 400–650 °C och bär upp så mycket som 35 % av bränslets värmeavgi...
READ MOREEfter tre år på en fördröjd koksanläggning hade en eldad värmares rökgasutloppstemperatur sjunkit från 180 °C till 246 °C. Brännarna var inställda och strålningsrören såg sunda ut, ändå hade brä...
READ MORE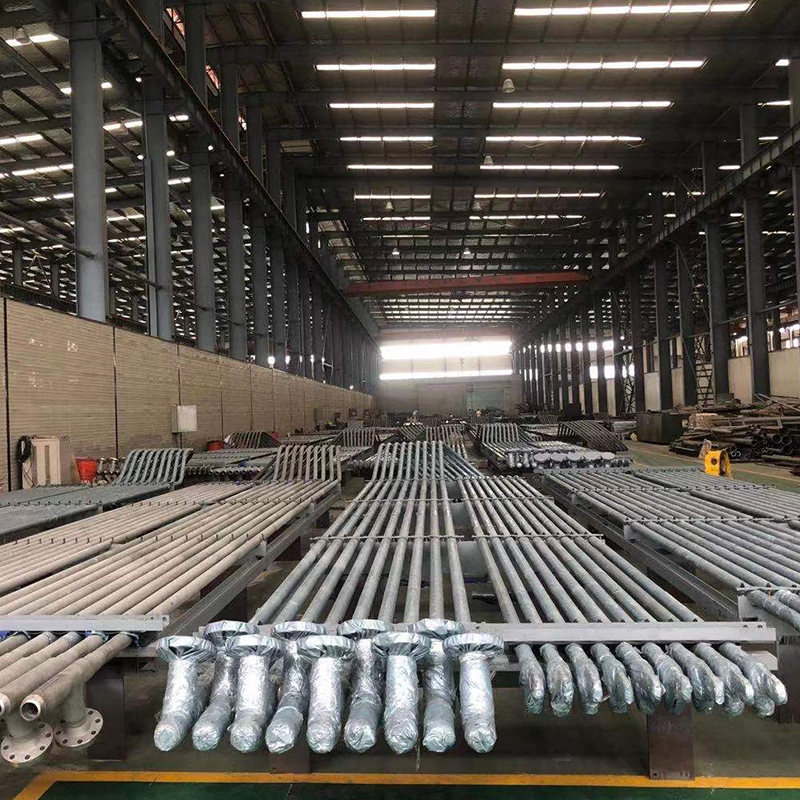
Cracking Tube Series är konstruerad för högtemperaturkrackningsugnar i den petrokemiska industrin, vilket ger exceptionell termisk stabilitet, korrosionsbeständighet och långsiktig driftsäkerhet. D...
See Details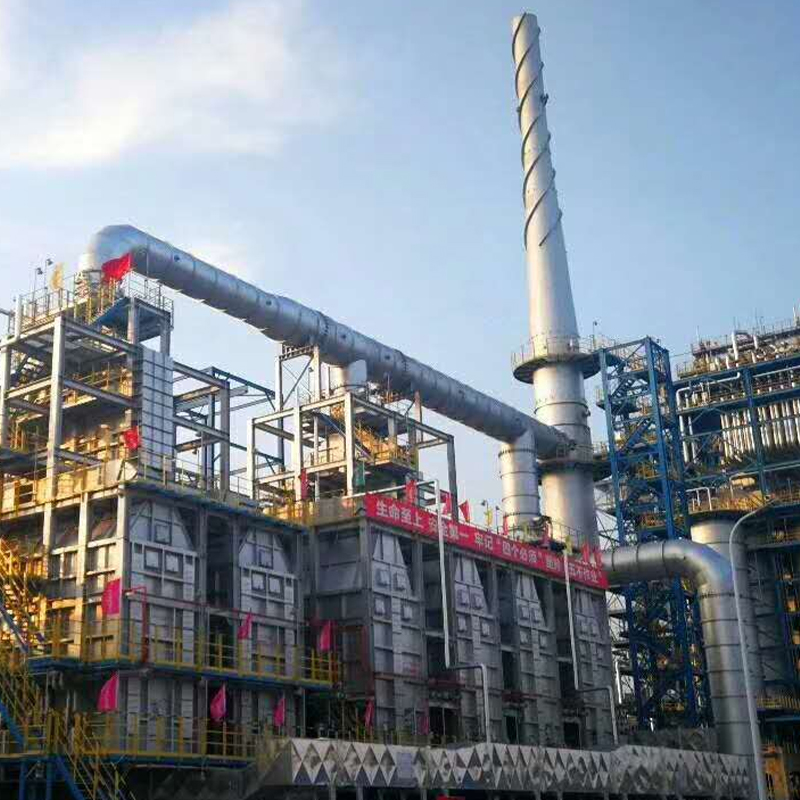
Vår Residue Hydrocracking Heater är designad för effektiv uppvärmning i hydrofiningprocesser för tung olja. Det ger exakt temperaturkontroll, enhetlig uppvärmning och hög termisk effektivitet, vilk...
See Details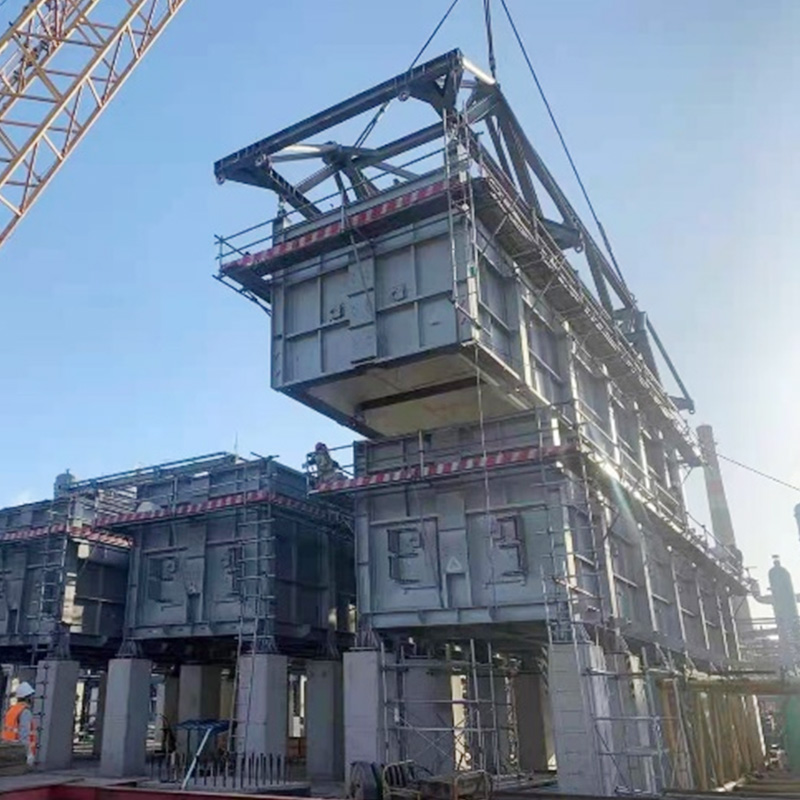
Använder COMMOS och intelligent PID för tvådimensionell samarbetsdesign, för att uppnå en digital leveransnivå.
See Details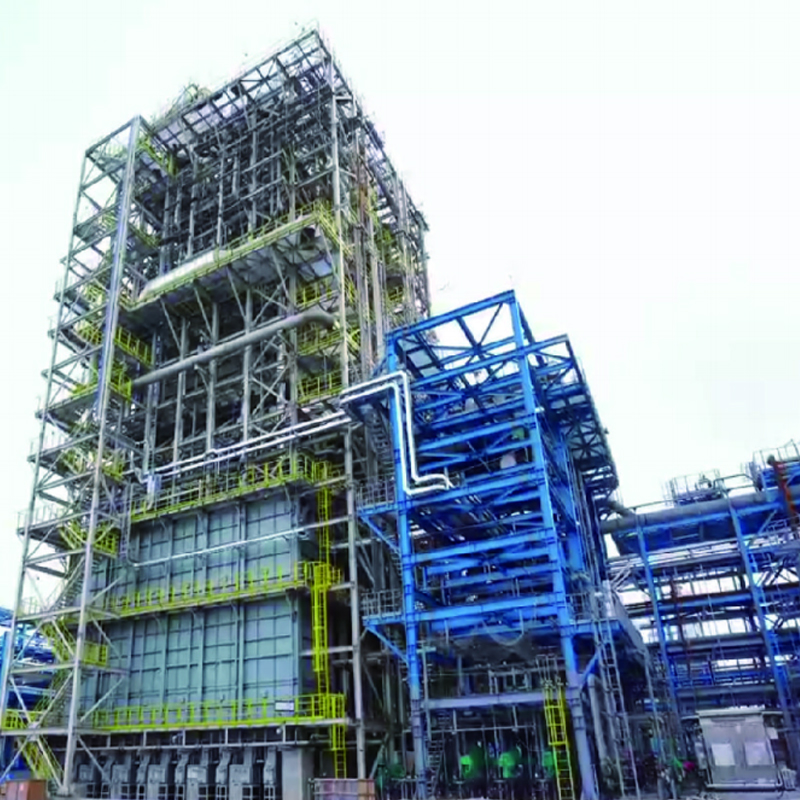
Etylenkrackningsugnen är en högpresterande industriugn designad för etenproduktion via pyrolys av kolväten. Ugnen levererar exakt och enhetlig högtemperaturvärme som krävs för effektiv kolvätekrack...
See Details
Används i olika olefinomvandlingsprocesser, ger Olefin Conversion Fireed Heater tillförlitlig och enhetlig värmetillförsel som krävs för stabila kemiska reaktioner och processkontroll. Ugnen är utf...
See Details
Activator Eld Heater är designad för att ge stabil och kontrollerad värme för kemisk aktivatorberedning, aktivering och bearbetningssystem. Genom att säkerställa enhetlig temperaturfördelning och t...
See DetailsTelefon
+86 189 5262 7611
+86-(0)523 8498 2299
E-post
Adress
No.20, Fuyang Road, Jingjiang City, Jiangsu-provinsen, Kina
Media