Reformerrör i en anläggning med direkt reducerat järn (DRI) är inte vanliga värmeväxlarrör. De sitter inuti en eldad reformator, där naturgas, ånga och återvunnen toppgas reagerar vid ungefär 85...
READ MORE
 Hem / Nyheter / Branschnyheter / Hydrogen Generation Reformer Tubes: Material, livslängd och urvalsguide
2026-08-14
En 60 000 Nm³/h väteanläggning innehåller typiskt 80 till 120 reformerrör som körs vid väggtemperaturer nära 900°C. Om ett rör misslyckas måste ugnen vanligtvis stängas av, katalysatorn laddas ur och det skadade elementet bytas ut innan produktionen startar om. I praktiken kan ett trasigt rör kosta mer i förlorad produktion än vad själva röret kostar med stor marginal. Det är därför ingenjörer behandlar specifikation av reformerrör, materialverifiering och leverantörsval som kritiska uppgifter snarare än rutinmässiga inköp.
Den här guiden täcker hur ett reformerrör för vätgasgenerering fungerar, vilka legeringar som dominerar, varför centrifugalgjutning är den valda produktionsmetoden, hur rör misslyckas och vad man ska kontrollera innan man gör en bäställning.
Ett vätgasgenereringsreformerrör är ett vertikalt, katalysatorfyllt tryckkärl installerat i strålningssektionen av en ångmetanreformer. Ånga och naturgas kommer in på toppen, reagerar när de färdas ner genom katalysatorn och lämnar botten som syntesgas rik på väte. Huvudreaktionen är endoterm: metan reagerar med ånga för att producera kolmonoxid och tre mol väte.
Tre villkor definierar det tekniska problemet: reaktionen absorberar värme, så rörväggen måste leda höga värmeflöden in i katalysatorbädden; processen går under tryck, vanligtvis 1,5 till 3,5 MPa; och rörmetalltemperaturer når 850 till 950°C, med övergående rörelser över 1000°C under störningar.
Kombinera inre tryck med en metalltemperatur nära tusen grader, och röret blir en krypbegränsad komponent. Dess designlivslängd styrs av legeringens långsamma, tidsberoende deformation, inte av korrosionsmarginaler. Det är därför legeringsval och gjutkvalitet avgör hur länge ugnen kan köras mellan större reparationer. För logiken bakom processen på anläggningsnivå förklarar artikeln om syftet med en ångreformer hur reformern passar in i en väteenhet.
På hårdvarusidan levererar en leverantör som Tuopu Industry kompletta vätgasgenereringsreformatorer där strålrörsuppsättningen, brännarlayouten och utloppsgrenrören är konstruerade som ett integrerat system.
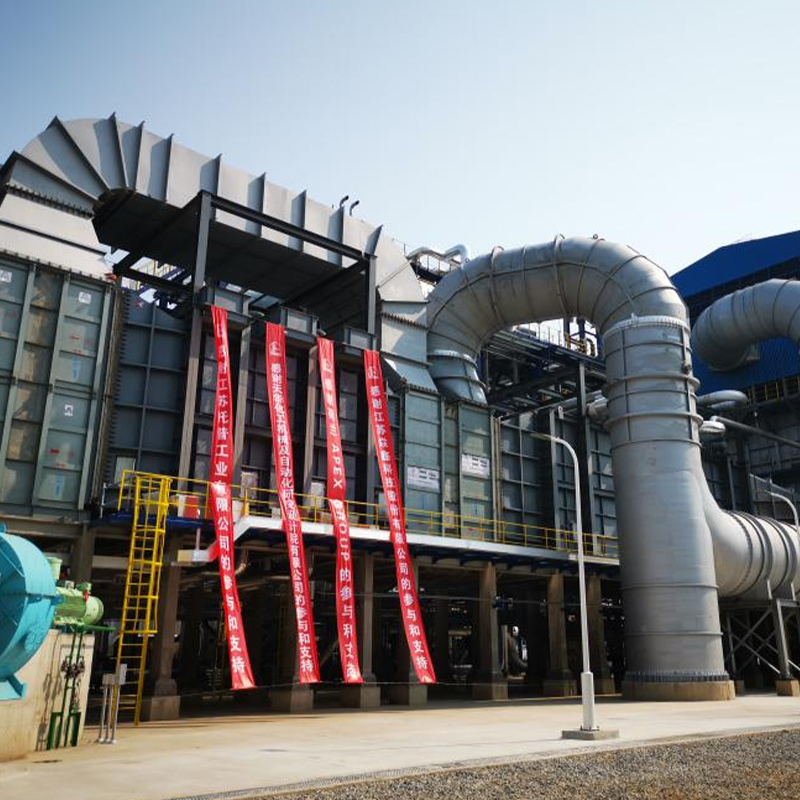 Kina Hydrogen Generation Reformer Manufacturer, Custom Factory - Tuopu Industry Som ledande tillverkare och fabrik för vätegenerationsreformer i Kina, tillhandahåller Tuopu Industry Hydrogen Generation Reformer för global industri... Visa produkt →
Reformerrör är gjorda av centrifugalgjutet värmebeständigt rostfritt stål. Den äldre HK40 (25Cr-20Ni)-kvaliteten har till stor del ersatts av HP40Nb (25Cr-35Ni med niob) och av nyare SU 600-typ mikrolegerade kvaliteter. Niob bildar fina, stabila karbider i den austenitiska matrisen, vilket bromsar krypdeformationen vid hög temperatur.
Krypstyrka är den enskilt mest inflytelserika designegenskapen. Över cirka 800°C väggtemperatur förlängs även premiumlegeringar långsamt. Designers använder krypbrottsdata för att ställa in väggtjockleken så att den genomsnittliga bågspänningen förblir under den tillåtna nivån under en designlivslängd på 100 000 timmar, ungefär 11,4 år. Att överskrida designtemperaturen med endast 15 till 20°C kan halvera den återstående livslängden.
| Egendom | HK40 | HP40Nb | SU 600-typ mikrolegerad |
|---|---|---|---|
| Nominell sammansättning | 25Cr-20Ni | 25Cr-35Ni-Nb | 25Cr-35Ni-Nb plus mikrotillägg |
| Typiskt servicetak för rörmetall | runt 900°C | runt 950°C | runt 1000°C |
| 100 000 h krypbrottstyrka vid 950°C | lägst av de tre | mellanliggande | högst |
| Förkolningsmotstånd | bra | bättre | best |
| Vanliga applikationer | äldre anläggningar, reservdelar med låg belastning | standardvätereformatorer | högeffektiva och högtemperaturenheter |
Välj kvalitet baserat på designtemperatur, fodersammansättning och förväntade termiska cykler, inte bara på pris. En mikrolegerad kvalitet kostar mer initialt men tillåter en tunnare vägg, en längre designlivslängd eller både och.
Reformerrör tillverkas genom centrifugalgjutning snarare än statisk gjutning eftersom processen ger den struktur som plikten kräver. Smält legering hälls i en roterande stålform; centrifugalkraften sprider metallen jämnt och skapar ett tätt rör med en fin pelarformad kornstruktur orienterad vinkelrätt mot axeln, vilket ger det bästa krypmotståndet.
En väl utförd centrifugalgjutning ger jämn väggtjocklek, hög densitet utan krymphål, kolumnformade korn som motstår krypning och termisk utmattning, och en ren inre borrning redo för katalysatorladdning.
Anta inte att alla reformerrör är identiska. Skillnaden uppträder i sammansättningskontroll, mögelberedning, värmebehandling och inspektionsprogrammet. Bekräfta kemisk analys, dragresultat vid rumstemperatur och förhöjd temperatur, hårdhetsundersökningar längs röret och röntgen- eller ultraljudsrapporter. Dessa dokument är det enda beviset på att röret kommer att bete sig som designen förutsätter.
Ungefär 100 000 timmars krypbrottstyrka vid 950°C
Relativ skala med SU 600-typ inställd på 100. Exakta värden beror på värmebehandling, väggtjocklek och spänningsnivå.
Tuopu Industry tillverkar reformerrör internt genom centrifugalgjutning , så varje tub lämnar anläggningen med smältcertifikat, mekaniska testrapporter och dimensionsregister kopplade till samma värme.
 Kina Hydrogen Generation Reformer Tube Manufacturer, Factory Tuopu Industry är en tillverkare av reformerrör för vätgasgenerering i Kina. Vi levererar högkvalitativa katalysatorrör och reaktionsrör direkt... Visa produkt →
De flesta fel på reformerrör delas in i fem kategorier:
Typisk fördelning av felmekanismer för reformerrör
Procentandelar är indikativa värden baserade på operatörserfarenhet över eldade vätgasanläggningar; faktiska andelar varierar med ugnens ålder och driftstil.
Den praktiska slutsatsen är att temperaturkontroll är den starkaste spaken. Kartläggning av infraröd väggtemperatur avslöjar heta band tidigt, medan åtgärder fortfarande är möjliga. Lång livslängd på röret innebär att man respekterar designtemperaturen, begränsar uppvärmnings- och kylhastigheter, håller brännarna inriktade och byter katalysator innan den bryts ned.
Inköp av reformerrör är inte en råvarutransaktion. Om metallurgin är fel eller dokumentationen är ofullständig, uppstår problemet ofta bara i tjänst. Gå igenom denna checklista innan du beställer:
Samma disciplin gäller vid köp av hela ugnen. En leverantör med egen erfarenhet av både värmaren och rörmetallurgin minskar gränssnittsrisken. För vägledning om resten av ugnen täcker artikeln för val av eldad värmare och tekniska tillämpningar termisk effektivitet, brännarlayout och materialstrategi inom petrokemisk service.
Strålningsrör får mest uppmärksamhet, men 30 till 40 % av bränsletillförseln lämnar strålningssektionen som het rökgas. Konvektionssektionen återvinner en del av denna värme för att förvärma matning, överhettning av ånga och varm förbränningsluft. Varje 25°C minskning av skorstenstemperaturen förbättrar den totala ugnseffektiviteten med ungefär en procentenhet.
En modulär konvektionssektion är verkstadstillverkad, vilket förkortar arbetsplatsen och möjliggör kontrollerad svetsning och testning. Rörmaterial väljs för måttliga metalltemperaturer men behöver fortfarande korrosionsbeständighet för rökgaser. Tuopu Industry erbjuder konvektionssektionsmoduler anpassas till ugnshöljet, vilket förenklar upphandling och installation på plats.
 Kinas konvektionssektionsmodultillverkare, fabrik Tuopu Industry är en tillverkare och fabrik för konvektionssektionsmoduler i Kina, som levererar kraftiga modulära ugnskonvektionssektioner till... Visa produkt →
Driften bestämmer den faktiska rörets livslängd mer än någon designmarginal. Växter med långa rörkampanjer följer samma grundläggande metoder:
Relativ kryplivslängd kontra rörmetalltemperatur
Relativ skala baserad på typiska publicerade krypbrottdata; det exakta förhållandet beror på legering och spänningsnivå.
Designlivslängden är normalt 100 000 timmar, cirka 11,4 år. Den faktiska livslängden kan vara längre med noggrann temperaturhantering, eller kortare om ugnen upplever kroniska hot spots eller ofta cykling. Den avgörande faktorn är den ackumulerade metalltemperaturhistoriken, inte kalenderåldern.
Ett reformerrör innehåller katalysator och omvandlar kolväten och ånga till syntesgas i en endoterm reaktion. Ett krackningsrör i en etenugn innehåller ingen katalysator och förlitar sig på enbart strålningsvärme för att knäcka kolväten. De olika servicekraven kräver olika legerings- och designval.
Mindre fästsvetsar är acceptabla, men ett rör med krypsprickor bör inte permanentsvetsas. Svetsning av åldrat material introducerar nya spänningskoncentrationer och kan dölja djupare skador. Standardpraxis är att byta ut det skadade röret och inspektera resten av spolen.
Krypstyrkan kan inte kontrolleras visuellt. Den enda garantin för designlivslängd är verifierbar sammansättning, mekaniska testdata och NDT-resultat från varje värme. Ett certifikat som inte stämmer överens med själva gjutningen kan göra en 100 000 timmar lång design till en mycket kortare livslängd.
Reformerrör för vätgasgenerering fungerar i utkanten av vad metaller kan göra. De viktigaste besluten är legeringskvalitet, centrifugalgjutkvalitet, designmarginal och leverantörssäkerhet. Få de fyra rätt och ugnen kommer att gå stadigt i ett decennium eller mer. Hoppa över verifieringsstegen och du satsar hela ugnen på komponenter som är dyra att byta ut.
Tuopu Industrys ingenjörsteam kan granska dina processförhållanden och rekommendera en ugnskonfiguration och rörkvalitet som matchar din plats. Nå dem genom kontaktsida .
Reformerrör i en anläggning med direkt reducerat järn (DRI) är inte vanliga värmeväxlarrör. De sitter inuti en eldad reformator, där naturgas, ånga och återvunnen toppgas reagerar vid ungefär 85...
READ MOREEn strålningsspole som misslyckas vid månad 18 istället för år fem gör mer än att avbryta etylenproduktionen. Det tvingar fram en oplanerad avstängning, ett kranlyft och en omvärdering av varje ...
READ MOREKonvektionsdelen av en eldad värmare är där termisk effektivitet vinner eller förloras. Rökgas lämnar strålningssektionen vid 400–650 °C och bär upp så mycket som 35 % av bränslets värmeavgi...
READ MOREEfter tre år på en fördröjd koksanläggning hade en eldad värmares rökgasutloppstemperatur sjunkit från 180 °C till 246 °C. Brännarna var inställda och strålningsrören såg sunda ut, ändå hade brä...
READ MORE
Vår Hydrogen Generation Reformer är speciellt utformad för att ge exakt och pålitlig uppvärmning för väteproduktionsprocesser i raffinaderier och petrokemiska anläggningar. Det säkerställer stabil ...
See Details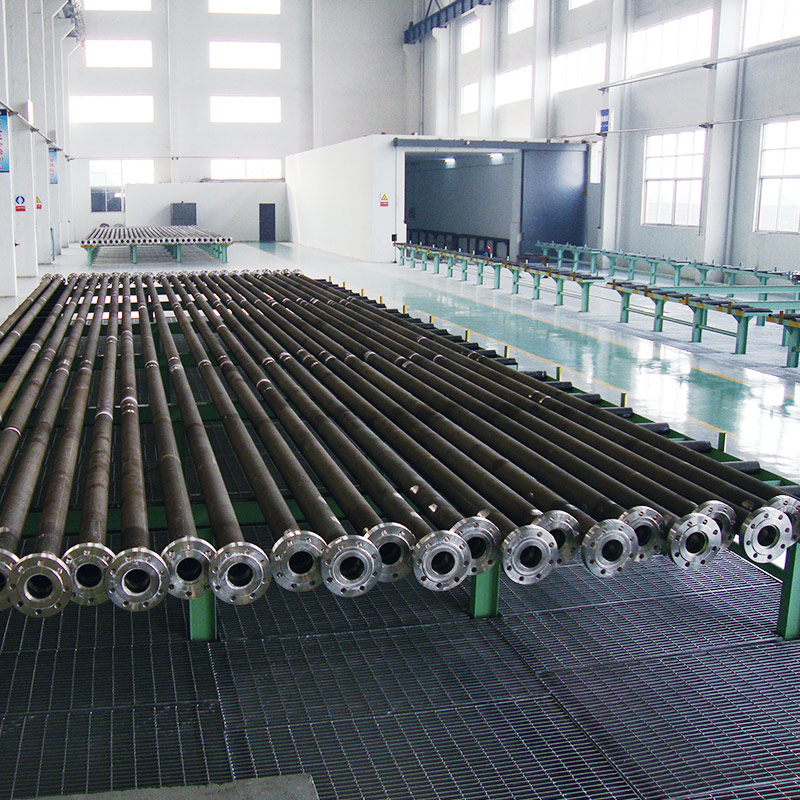
Tuopus Reformer Tube är designad för kemiska reaktioner vid hög temperatur i industriella ugnar, vilket säkerställer effektiv värmeöverföring, strukturell integritet och långsiktig driftstabilitet....
See Details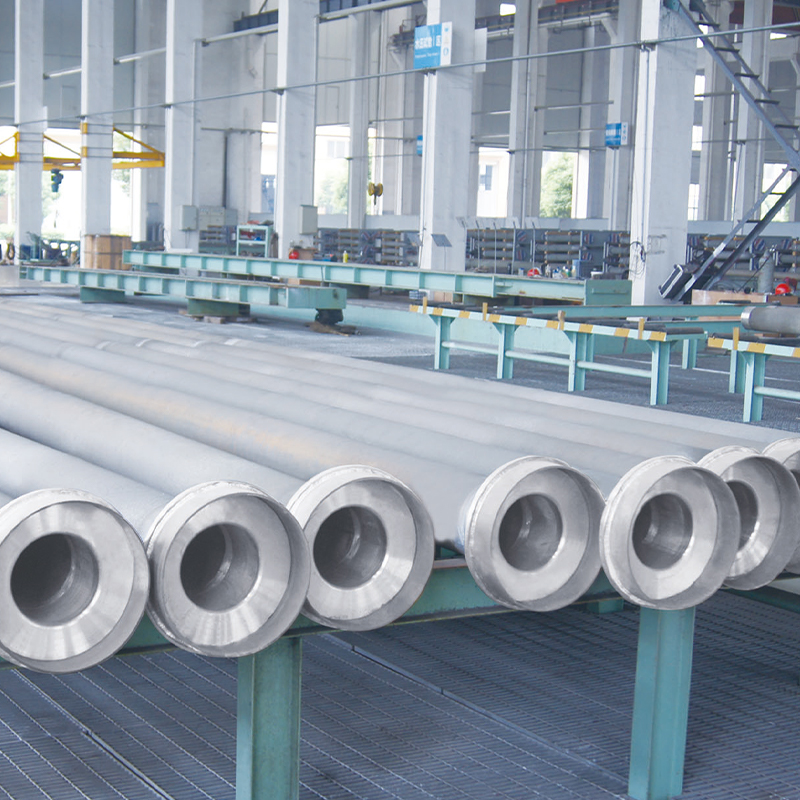
Tuopus DRI Furnace Tube Series är speciellt designad för Direct Reduced Iron (DRI) ugnar, och erbjuder överlägsen värmebeständighet, mekanisk styrka och långsiktig driftstabilitet. Våra rör är till...
See Details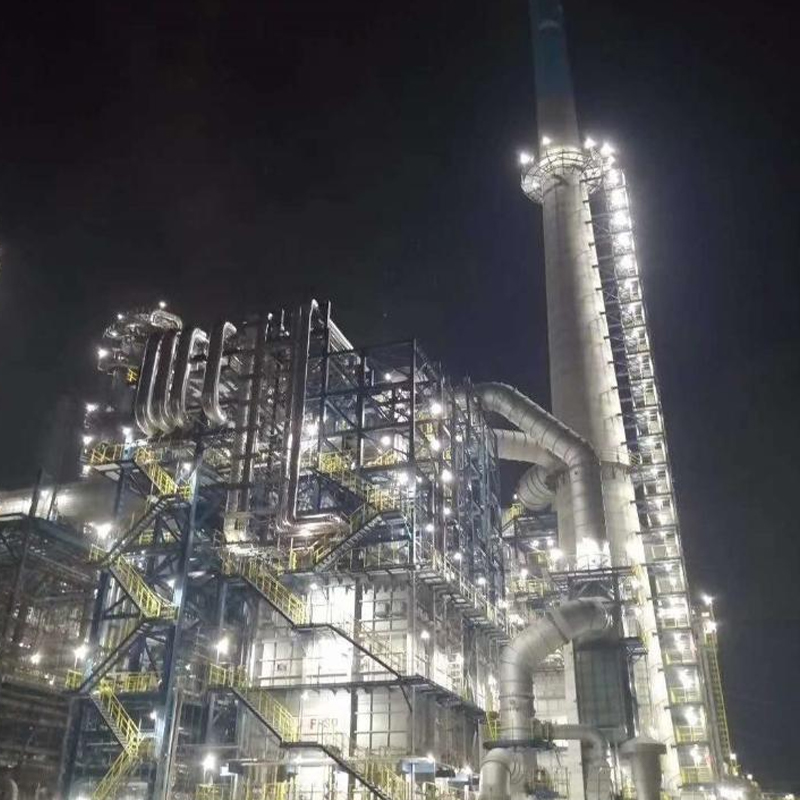
Vår eldade värmare för ADU och VDU är konstruerad för pålitlig och effektiv uppvärmning av råolja i både atmosfäriska och vakuumdestillationsprocesser. Designad för hög termisk effektivitet och enh...
See Details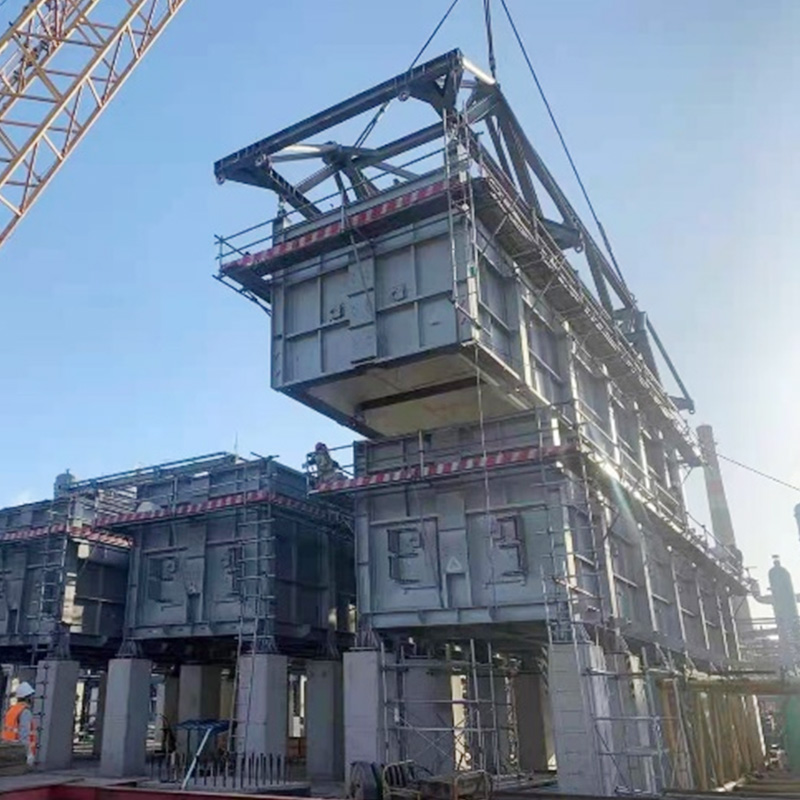
Använder COMMOS och intelligent PID för tvådimensionell samarbetsdesign, för att uppnå en digital leveransnivå.
See Details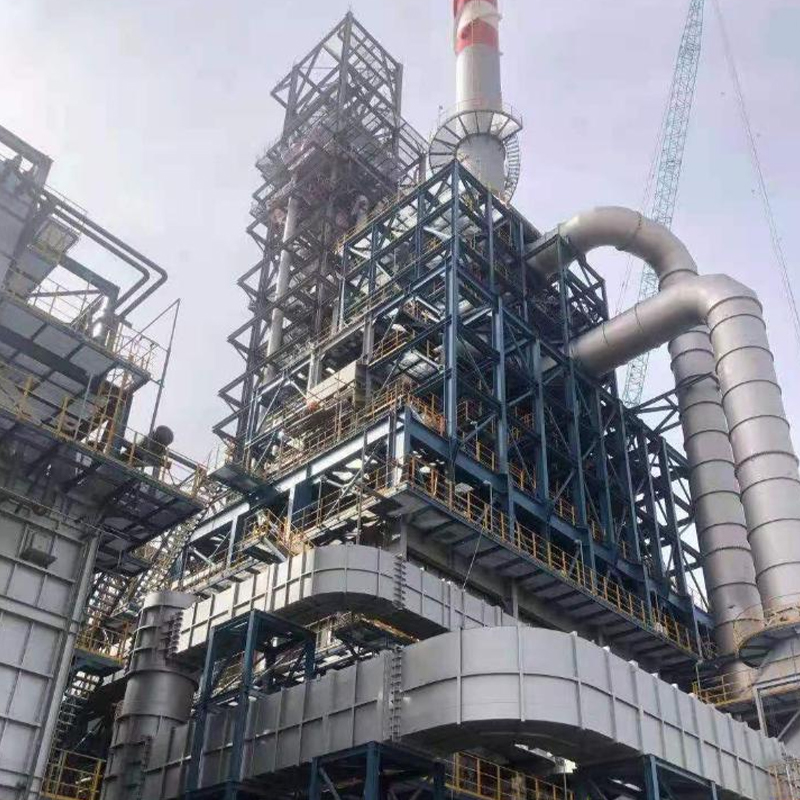
Vår fyra-i-ett reformerande eldade värmare är en högeffektiv, avancerad uppvärmningslösning designad för modern petroleumraffinering och kemisk bearbetning. Konstruerad för att optimera termisk pre...
See DetailsTelefon
+86 189 5262 7611
+86-(0)523 8498 2299
E-post
Adress
No.20, Fuyang Road, Jingjiang City, Jiangsu-provinsen, Kina
Media