Reformerrör i en anläggning med direkt reducerat järn (DRI) är inte vanliga värmeväxlarrör. De sitter inuti en eldad reformator, där naturgas, ånga och återvunnen toppgas reagerar vid ungefär 85...
READ MORE
2026-08-21
Föreställ dig det ögonblick som en hot spot dyker upp på strålningsspolen i en etenkrackningsugn mitt i en produktionskörning. Rörmetalltemperaturerna börjar klättra snabbare än under föregående cykel, och underhållsteamet bokar en oplanerad avkodningsavstängning. Vid en etenfabrik på en miljon ton per år kan varje förlorad produktionsdag radera en meningsfull del av den kvartalsvisa rörelsemarginalen. Det är därför etenkrackningsugn , kärnkonverteringsenheten i hela etenkomplexet, förtjänar lika mycket uppmärksamhet under upphandling som den får under daglig drift.
En etenkrackningsugn, även kallad en pyrolysugn eller ångkrackare, spricker termiskt kolväteråvaror såsom nafta, etan, propan och butan till eten, propen, butadien och pyrolysbensin i närvaro av utspädningsånga. Även om det kallas en ugn, sker den faktiska reaktionen inuti strålningsspolen, där spolens utloppstemperaturer når 820 till 870 °C och rörmetalltemperaturerna ofta överstiger 1000 °C. Dessa förhållanden bestämmer både utbytet av värdefulla olefiner och intervallet mellan avkodningsstoppen, så designvalen som görs i ugnen har en direkt inverkan på anläggningens lönsamhet.
För EPC-entreprenörer och anläggningsägare är den praktiska inköpsfrågan inte bara om ugnen kan värma fodret. Frågan är om den valda designen kan hålla sin metallurgi, motstå koksning, bibehålla ett stabilt värmeflöde och stödja den garanterade livslängden under många driftscykler. En komplett etenkrackningsugn supply package måste integrera spolgeometri, brännarval, konvektionssektionsyta och kylsystemdesign i en sammanhängande lösning som kan konstrueras, monteras och driftsättas inom projektschemat.
 Kina tillverkare av etylenkrackningsugn, Custom Factory Tuopu Industry är en tillverkare av etenkrackningsugnar i Kina och anpassad fabrik, vi levererar fullskalig EPC för etenkrackningsugn... Visa produkt →
Sprickningsreaktionen inuti strålningsspolen följer en friradikalkedjemekanism. Etenselektiviteten förbättras när uppehållstiden är kort, kolvätepartialtrycket är lågt och temperaturprofilen närmar sig sitt maximum endast nära spolens utlopp. Moderna ugnar arbetar med uppehållstider på 0,1 till 0,5 sekunder, beroende på spolkonfigurationen, och använder ånga-till-kolväte-förhållanden på ungefär 0,3 till 0,8 i vikt för att undertrycka koksning och begränsa temperaturökning av rörmetaller.
Den strålande sektionen är där sprickbildning faktiskt uppstår. Matningen går först in i konvektionssektionen, där den förvärms och förångas av het rökgas; även utspädningsånga överhettas där. Efter att ha lämnat strålningsspolen vid 820 till 870 °C, släcks den krackade gasen snabbt i en överföringsledningsväxlare (TLE) för att stoppa sekundära reaktioner och återvinna högtrycksånga, som vanligtvis driver den krackade gaskompressorns turbin. Ugnen fungerar därför som ett integrerat energisystem snarare än en enkel eldad värmare, varför termisk verkningsgrad och värmeåtervinning måste utvärderas samtidigt som processutbytet.
Industriella krackningsugnar har utvecklats till ett fåtal välkända spolkonfigurationsfamiljer, var och en optimerad för ett specifikt sortiment av råmaterial och sprickbildningsgrad. Tabellen nedan sammanfattar de viktigaste skillnaderna.
| Konfigurationsfamilj | Typisk uppehållstid | Särskiljande drag | Föredraget råmaterial |
|---|---|---|---|
| CBL typ | 0,2–0,5 s | Två strålande pass; robust avkodningsbeteende | Nafta, gasolja |
| Typ kort uppehållstid | 0,1–0,3 s | Vertikala delade spolar; hög sprickningsgrad | Etan, propan, nafta |
| Ultra-selektiv typ | Cirka 0,1 s | Kompakt spole; högt propenutbyte | Nafta, fotogen |
| Typ millisekund | Under 0,1 s | Mycket kort bostad; mycket hög spolens utloppstemperatur | Lätt matning, etan |
Den praktiska skillnaden är inte begränsad till avkastning. Konfigurationer med kortare uppehållstid kräver i allmänhet avancerade rörlegeringar för att tolerera högre utloppstemperaturer, vilket ökar den initiala utrustningskostnaden men kan minska koksavsättningen och förlänga körlängden. Det optimala valet beror på anläggningens råmaterialskiffer, begränsningarna för återvinningssektionen nedströms och det värde som operatören sätter på tillgängligheten i drift.
Strålningsspolen är den mest säkerhetskritiska komponenten i ugnen. De flesta spolar tillverkas genom centrifugalgjutning av austenitiska värmebeständiga rostfria stål. Den klassiska kvaliteten, HK-40 (25Cr-20Ni), har till stor del ersatts i moderna höggradiga ugnar av HP-40 (25Cr-35Ni) och niobstabiliserade HP-40-modifieringar, som erbjuder högre krypbrottstyrka och bättre motståndskraft mot uppkolning. Indikativ 100 000 timmars krypbrottstyrka vid 1000 °C är ungefär 15 till 20 MPa för HK-40, jämfört med 25 till 35 MPa för niobmodifierade HP-40-kvaliteter. Denna metallurgiska marginal är anledningen till att praktiskt taget alla nya krackningsugnar specificerar det högre legerade materialet.
Förkolning förblir den dominerande långsiktiga nedbrytningsmekanismen. Kol från processgasen diffunderar in i rörväggen, fäller ut kromkarbider och gör metallen sprödare. Krypskador, termisk trötthet och oxidation initierar sedan sprickor som så småningom tvingar fram ett byte av spole. Av dessa skäl behöver operatörer och EPC-köpare en leverantör av strålspoler som kontrollerar legeringskemi, gjutkvalitet och svetsprocedurer med dokumenterad spårbarhet. Leverantörer med dedikerade sprickrör och strålningsspolprodukter kan normalt tillhandahålla positiva materialidentifieringsdokument, dimensionsrapporter och svetsreparationsprocedurer som tillfredsställer ett projekts inspektionsmyndighet.
 Kina Radiant Coil Tillverkare, Cracking Tube Factory Tuopu Industry är en tillverkare av strålningsspolar i Kina som levererar högpresterande sprickrör och samlare direkt från vår fabrik. Hög... Visa produkt →
Värmeflöde är den styrande variabeln för både selektivitet och batterilivslängd. Det genomsnittliga värmeflödet i strålningssektionen är vanligtvis begränsat till 50 till 80 kW/m² för naftakrackning, men lokala toppar nära brännarna och vid spolens inlopp kan överstiga genomsnittet med en faktor två. Diagrammet nedan illustrerar en typisk cykel: när koks ackumuleras på den inre rörväggen, ökar det effektiva termiska motståndet, så att rörets metalltemperatur glider uppåt för att bibehålla samma processutloppstemperatur.
Illustrativ temperaturökning av rörmetall under en körcykel; designgränsen tvingar fram ett avkodningsstopp.
När rörmetalltemperaturen närmar sig det maximalt tillåtna värdet för den valda legeringen avkokas ugnen med en ång-luftblandning och återgår till drift. Längre körningar kräver en mer krypbeständig legering, stramare kontroll av bränsle-luftförhållandet för att utjämna lokalt värmeflöde eller en lägre processstränghet. De senaste förbättringarna av brännardesignen och ytbehandlingar av spolen kan också fördröja koksvidhäftningen och förlänga drifttiden.
En etylenkrackningsugn är en av de största energiförbrukarna i ett petrokemiskt komplex. Moderna ugnar når 92 till 94 procent total termisk verkningsgrad på basis av lägre värmevärde (LHV) när konvektionssektionen inkluderar värmeåtervinning av matar-avloppsvatten, förvärmning av förbränningsluft och en korrekt dimensionerad TLE. Munkdiagrammet nedan ger en vägledande uppdelning av bränslevärmefördelningen.
Indikativ bränslevärmefördelning av en modern etenkrackningsugn, LHV-bas.
Varje procentenhet av undvikbar rökgasförlust översätts till en mätbar driftskostnad under ugnens tjugoåriga livslängd. Den mest kostnadseffektiva förbättringen är vanligtvis en djupare konvektionssektionsmodul med flänsförsedda eller dubbade rör för att återvinna mer känslig värme från rökgasen. I kombination med förvärmning av förbränningsluften driven av återvunnen spillvärme kan detta sänka rökgasutloppstemperaturen till cirka 100 till 120 °C och lyfta ugnens effektivitet nära 95 procent.
 Kinas konvektionssektionsmodultillverkare, fabrik Tuopu Industry är en tillverkare och fabrik för konvektionssektionsmoduler i Kina, som levererar kraftiga modulära ugnskonvektionssektioner till... Visa produkt →
Eftersom krackningsugnen förbinder processprestanda, metallurgi och storskalig fältkonstruktion, bör köpbeslutet aldrig enbart vila på det angivna priset. Innan du utfärdar en beställning, kontrollera tre praktiska områden.
Tuopu Industry (Jiangsu) Co., Ltd. är en leverantör som kombinerar dessa egenskaper. Dess ugnsverksamhet sträcker sig tillbaka till 1998, och dess produktionsbas inkluderar ett 40 000 m² stort center för tung utrustning med 150 tons lyftkapacitet, robotsvetslinjer och en dedikerad ro-ro-kaj för överdimensionerade värmemoduler. Företaget är en listad klass-1-leverantör till Sinopec, CNPC och CNOOC och levererar etenkrackningsugnar på EPC-basis. Om du bygger en shortlist är ett praktiskt första steg att använda företagets kontaktsida för att begära relevanta projektreferenser. Du kan också läsa en teknisk artikel om val av eldade värmare och tekniska tillämpningar i petrokemiska anläggningar , som förklarar hur värmartyp, driftklassificering och layoutval görs i verkliga projekt.
En etylenkrackningsugn bryter termiskt kolväten utan katalysator och använder en kort uppehållstid för att maximera olefinutbytena. En ångreformator, som används för väte- eller syngasproduktion, förlitar sig på en nickelkatalysator inuti legeringsrör och arbetar vid lägre utloppstemperaturer och högre inre tryck.
Utspädningsånga sänker kolvätepartialtrycket, vilket förskjuter krackningsjämvikten mot olefiner och minskar hastigheten för koksavsättning på rörväggen. Ångan dämpar också temperaturökningen av rörmetaller och hjälper till att transportera den spruckna gasen genom spolen.
Typiska körlängder sträcker sig från 30 till 80 dagar för naftaråvara och längre för etan, beroende på spoldesign, värmeflöde, sprickbildningsgrad och råmaterialkvalitet. Körningen avslutas när rörets metalltemperatur når designgränsen eller ugnen inte längre kan hålla sin utloppstemperatur.
Många moderna ugnar är designade för flexibilitet mellan etan, gasol och nafta. Spolens geometri och förväntade körlängd skiljer sig dock åt beroende på råvara, så att byta till en tyngre matning förkortar vanligtvis körlängden och kräver justering av ångförhållandet och spolens utloppstemperatur.
Reformerrör i en anläggning med direkt reducerat järn (DRI) är inte vanliga värmeväxlarrör. De sitter inuti en eldad reformator, där naturgas, ånga och återvunnen toppgas reagerar vid ungefär 85...
READ MOREEn strålningsspole som misslyckas vid månad 18 istället för år fem gör mer än att avbryta etylenproduktionen. Det tvingar fram en oplanerad avstängning, ett kranlyft och en omvärdering av varje ...
READ MOREKonvektionsdelen av en eldad värmare är där termisk effektivitet vinner eller förloras. Rökgas lämnar strålningssektionen vid 400–650 °C och bär upp så mycket som 35 % av bränslets värmeavgi...
READ MOREEfter tre år på en fördröjd koksanläggning hade en eldad värmares rökgasutloppstemperatur sjunkit från 180 °C till 246 °C. Brännarna var inställda och strålningsrören såg sunda ut, ändå hade brä...
READ MORE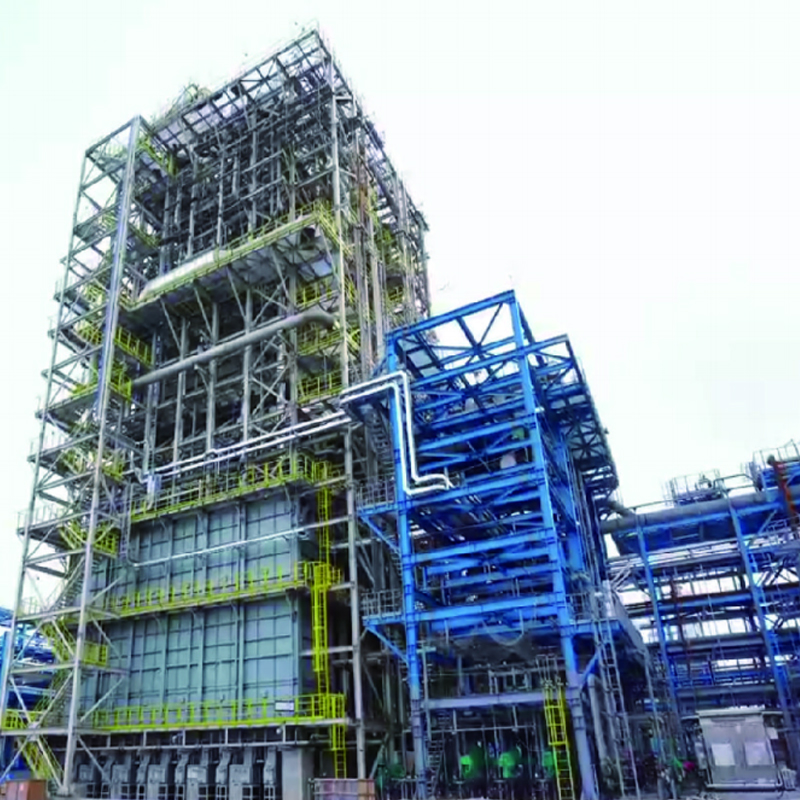
Etylenkrackningsugnen är en högpresterande industriugn designad för etenproduktion via pyrolys av kolväten. Ugnen levererar exakt och enhetlig högtemperaturvärme som krävs för effektiv kolvätekrack...
See Details
Använder COMMOS och intelligent PID för tvådimensionell samarbetsdesign, för att uppnå en digital leveransnivå.
See Details
Vår eldade värmare för ADU och VDU är konstruerad för pålitlig och effektiv uppvärmning av råolja i både atmosfäriska och vakuumdestillationsprocesser. Designad för hög termisk effektivitet och enh...
See Details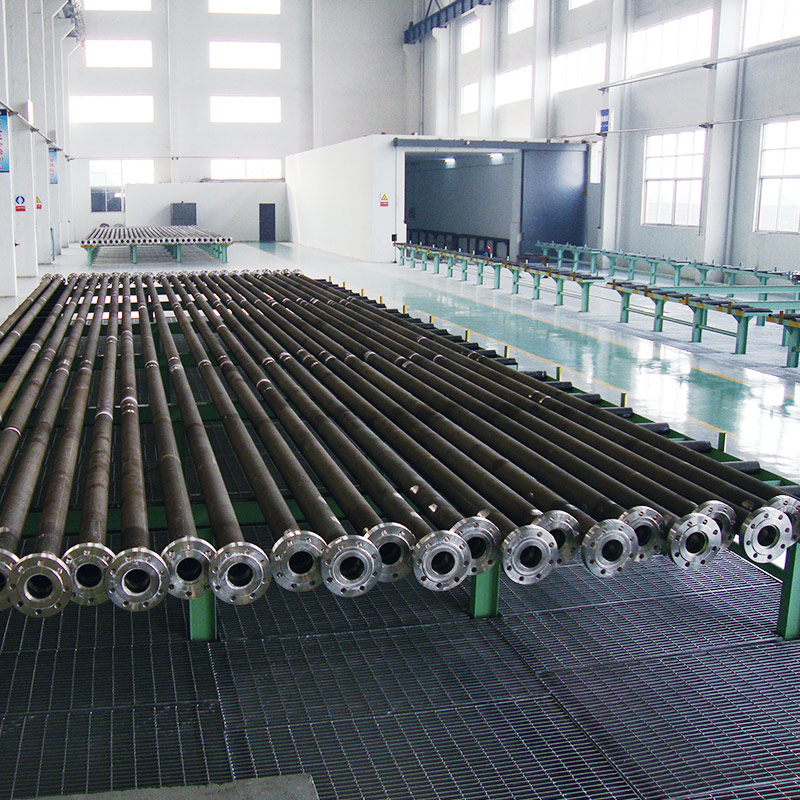
Tuopus Reformer Tube är designad för kemiska reaktioner vid hög temperatur i industriella ugnar, vilket säkerställer effektiv värmeöverföring, strukturell integritet och långsiktig driftstabilitet....
See Details
Vår hydrotreating feed Ugn är konstruerad för att ge exakt och stabil uppvärmning för råvaror som kommer in i hydreringsreaktorer. Genom att säkerställa enhetlig förvärmning och optimal temperaturk...
See Details
Den utloppsgrenrörssamlare högtemperaturkonverterad gas (H₂ CO CO ₂ CH ₄) från flera strålningsrör, med en temperatur på upp till 700-900 °C, och måste motstå termisk stress och vätekorrosio...
See DetailsTelefon
+86 189 5262 7611
+86-(0)523 8498 2299
E-post
Adress
No.20, Fuyang Road, Jingjiang City, Jiangsu-provinsen, Kina
Media